Ver traducción automática
Esta es una traducción automática. Para ver el texto original en inglés haga clic aquí
#Novedades de la industria
{{{sourceTextContent.title}}}
Ampliación de la producción de mezclas de aromas alimentarios de 100 L a 10.000 L
{{{sourceTextContent.subTitle}}}
Mantener la homogeneidad, la higiene y la seguridad a escala industrial
{{{sourceTextContent.description}}}
Un fabricante de aromas se puso en contacto con nosotros con una formulación que ya estaba fijada. La lista de ingredientes, la secuencia de adición y el orden de dosificación de los líquidos habían sido definidos por su equipo de I+D y no eran negociables. Lo que necesitaban era un proceso que funcionara de la misma manera tanto con 100 litros como con 10 000 litros, en una planta que cumpliera con los requisitos de higiene, alérgenos y riesgo de explosión por polvo propios de la producción alimentaria moderna.
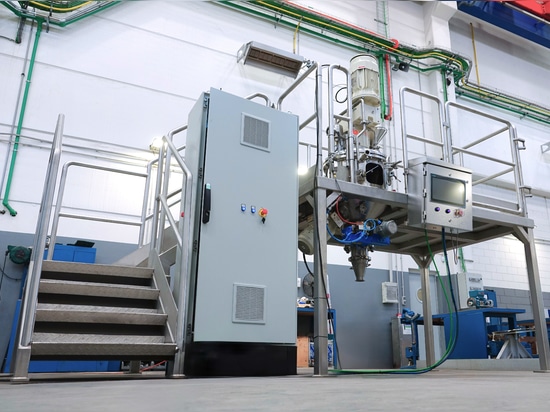
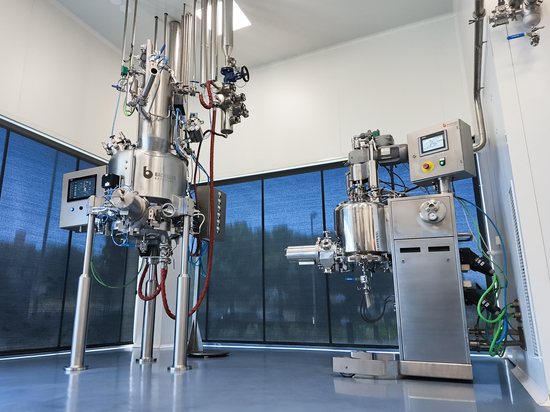
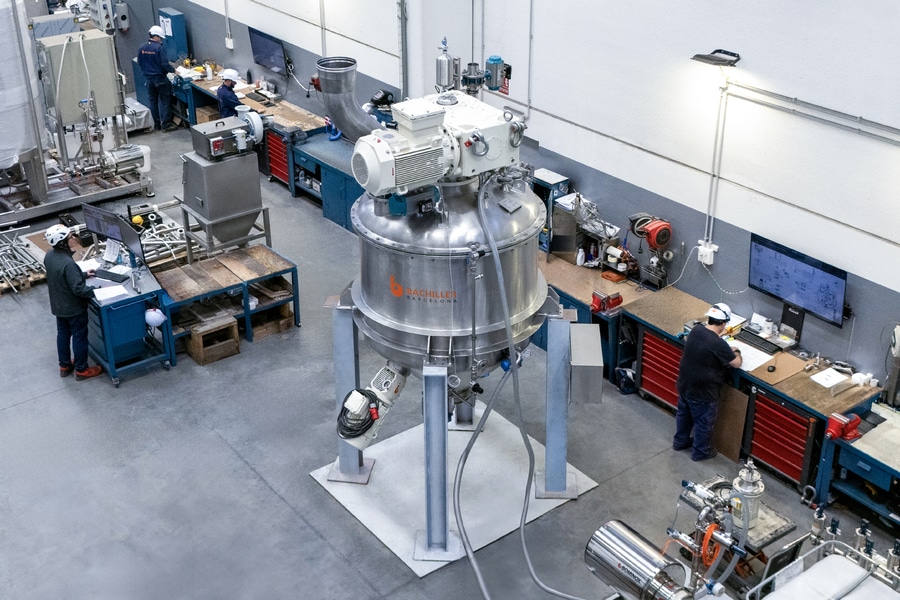
La instalación cuenta ahora con mezcladoras SUPRAMIX de 1.000, 2.000, 4.000 y 10.000 litros. Todas ellas funcionan con parámetros desarrollados en una unidad piloto de 100 litros, en la que se midió una homogeneidad de la mezcla de entre el 2,26 % y el 2,78 % de RSD.
El principio de mezcla
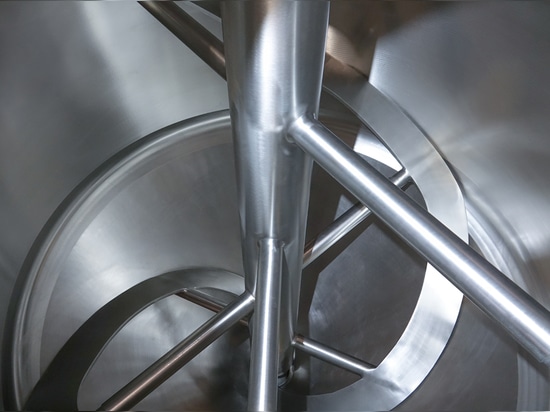
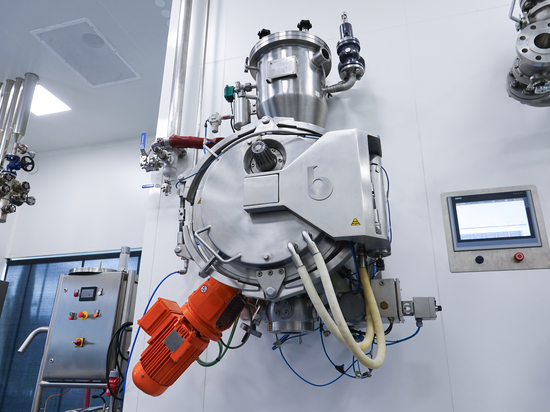
SUPRAMIX es un mezclador vertical con dos grandes palas que elevan el producto a lo largo de la periferia del recipiente. Junto al agitador principal funciona una trituradora de alta velocidad. Esta rompe los aglomerados y proporciona el cizallamiento local necesario para dispersar las adiciones líquidas.
Pruebas piloto con materias primas de producción
El desarrollo se llevó a cabo en una unidad piloto SUPRAMIX de 100 L utilizando las materias primas reales del cliente. Evitamos deliberadamente el uso de polvos modelo. Rara vez se comportan como los ingredientes de producción en cuanto a fluidez, densidad aparente o tendencia a aglomerarse una vez añadido el líquido, y esas son las propiedades que determinan cómo se mezcla una mezcla de aromas.
Las pruebas sirvieron para establecer el nivel de llenado, el tiempo de mezcla y la velocidad de la picadora, para definir cómo y dónde debía añadirse el líquido, y para comprobar la repetibilidad entre lotes. El rendimiento de la limpieza se evaluó en la misma unidad.
Añadir líquido sin que se formen grumos
En la mezcla de aromas, la adición de líquido es donde suelen surgir los problemas. Las formulaciones de este proyecto contienen entre un 3 % y un 10 % p/p de ingredientes líquidos.
Si el líquido cae sobre una parte del lecho de polvo que se mueve lentamente, lo humedece en exceso de forma localizada. Esas zonas húmedas se convierten en aglomerados, y los aglomerados acaban formando picos de concentración en el producto final.
En este caso, el líquido se pulveriza a través de boquillas directamente en la zona barrida por la trituradora. El esfuerzo cortante en esa zona dispersa las gotitas en el polvo en movimiento antes de que puedan unir las partículas entre sí, y los aglomerados que empiezan a formarse se rompen de inmediato.
En la unidad piloto, las mezclas resultaban homogéneas al cabo de entre 6 y 10 minutos, dependiendo de la receta y de la cantidad de líquido.
Medición de la homogeneidad
La homogeneidad se evaluó mediante muestreo estadístico y análisis de un componente trazador. En la unidad piloto, la desviación estándar relativa (RSD) osciló entre el 2,26 % y el 2,78 %.
A modo de referencia, una RSD inferior al 5 % se considera generalmente un resultado muy bueno en la mezcla de polvos. Estas cifras se obtuvieron con recetas en las que se añadía líquido, lo que suele ser el caso más complicado.
Ampliación de escala
De 100 L a 10 000 L, el volumen se multiplica por cien, por lo que la primera cuestión fue qué parámetros debían mantenerse iguales. La velocidad de la punta de la cuchilla se ajusta para cada producto y se mantiene idéntica en todas las escalas. El nivel de llenado, el orden de los ingredientes y el método de adición de líquido también se mantuvieron sin cambios respecto a la unidad piloto.
En producción, los tiempos de mezcla suelen ser unos dos minutos más largos que en la mezcladora piloto, y la diferencia aumenta con el tamaño del recipiente. El cliente llevó a cabo su propio programa de validación en las unidades de producción y aprobó el proceso para la fabricación rutinaria.
Desde entonces, el cliente ha adquirido una unidad piloto SUPRAMIX para su propio departamento de I+D, por lo que las nuevas formulaciones pasan ahora por la misma fase piloto antes de llegar a la producción.
Diseño higiénico
Los mezcladores se fabrican siguiendo las directrices de diseño higiénico de EHEDG. Las piezas en contacto con el producto están fabricadas en acero inoxidable AISI 316L con un acabado superficial de Ra ≤ 0,8 µm, y los elastómeros y demás materiales de contacto no metálicos cumplen con la norma FDA 21 CFR 177.
Hemos prestado especial atención a las hendiduras y puntos de retención, al diseño de los sellos del eje y al acceso para la inspección y el mantenimiento. En una línea que alterna entre productos que contienen alérgenos y productos libres de alérgenos, la cantidad de material que permanece en el interior del mezclador tras la limpieza determina en gran medida la seguridad del cambio de línea.
CIP y verificación de la limpieza
Cada mezcladora industrial cuenta con un sistema CIP integrado que ejecuta ciclos de limpieza automáticos entre campañas de producción.
Durante la prueba de aceptación en fábrica, una prueba de riboflavina confirmó la cobertura total por pulverización de las superficies en contacto con el producto. La comprobación abarcó los puntos en los que es más difícil lograr dicha cobertura: las juntas del eje, la carcasa de la picadora, así como las bocas de acceso y las tapas de acceso.
Protección contra explosiones de polvo
Varios polvos utilizados en la producción de aromas pueden formar nubes de polvo combustible, por lo que el interior del mezclador está clasificado como Zona 20. Se trata de una zona en la que existe una atmósfera explosiva de polvo de forma continua, durante largos períodos o con frecuencia.
El mezclador está certificado como Categoría II 1D según la Directiva 2014/34/UE para la cámara de proceso, y diseñado como Categoría 3D para la zona exterior (Zona 22). La certificación de Categoría 1D está respaldada por un certificado de examen de tipo de la UE expedido por un organismo notificado.
Como opción, las mezcladoras pueden funcionar bajo una atmósfera de nitrógeno, con un analizador de O₂ que supervisa la concentración de oxígeno de forma continua. La inertización también ayuda a proteger los compuestos aromáticos sensibles a la oxidación.
Control del proceso
Los operadores gestionan cada lote desde una interfaz hombre-máquina (HMI) que controla las recetas, los tiempos de mezcla, la velocidad de la picadora, la secuencia de lotes, las alarmas y los programas de CIP. Los datos del proceso se almacenan para cada lote y se incorporan a los registros de trazabilidad del cliente.
Qué marcó la diferencia
La ampliación a escala industrial no funcionó porque se construyeron mezcladoras más grandes. Funcionó porque se comprendió el proceso antes de diseñar cualquier unidad de producción. Las pruebas piloto demostraron cómo debía introducirse el líquido, cuánta fuerza de cizallamiento se necesitaba y qué parámetros debían mantenerse fijos a medida que el lote pasaba de 100 litros a 10 000 litros. Las mezcladoras industriales se diseñaron en torno a un proceso ya definido a escala piloto.