Añadir a mis favoritos
Ver traducción automática
Esta es una traducción automática. Para ver el texto original en inglés
haga clic aquí
#Tendencias de productos
{{{sourceTextContent.title}}}
CASO PRÁCTICO | MODERNIZACIÓN DEL SISTEMA DE SECADO DEL PROCESO EN HÚMEDO DE PLACAS DE CIRCUITO IMPRESO
{{{sourceTextContent.subTitle}}}
Galex completa la primera fase de la modernización del sistema de secado en la planta china de un importante fabricante austriaco de placas de circuito impreso
{{{sourceTextContent.description}}}
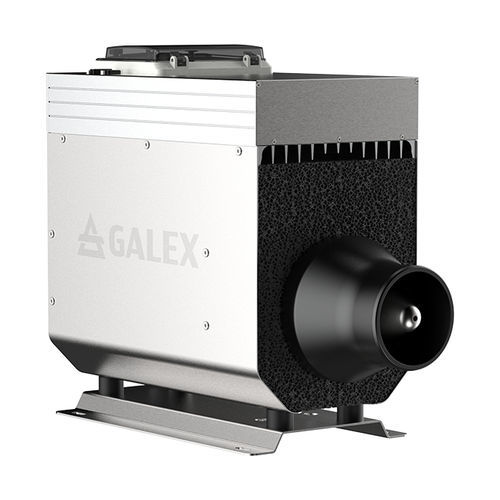
Galex ha completado la primera fase de la modernización de la sección de secado en la planta china de un fabricante austriaco líder en placas de circuito impreso. Más de 100 turbocompresores de alta velocidad han sustituido a los sopladores de canal lateral en las líneas horizontales de proceso húmedo. Está prevista una segunda fase.
En una línea de proceso húmedo de placas de circuito impreso, las placas pasan por las fases de grabado, revelado, decapado y micrograbado antes de que unas cuchillas de aire a alta presión sequen la superficie antes de la siguiente etapa. Los sopladores de canal lateral han suministrado durante mucho tiempo el aire necesario para esa etapa.
Tres factores impulsaron el cambio. Los sopladores de canal lateral funcionan a un punto de trabajo fijo y no pueden adaptarse a las necesidades reales de cada sección del proceso. Los requisitos de secado no son uniformes —el grosor de las placas, el ancho y el espaciado de las líneas, así como los productos químicos, difieren entre secciones—, por lo que un único punto de trabajo compartido implica que cada sección recibe el aire según la demanda común más alta. Además, las líneas de proceso en húmedo no funcionan de forma continua: los cambios de lote, los cambios de producto y las paradas breves interrumpen el flujo, pero los sopladores seguían funcionando a plena potencia durante esos intervalos.
Cada unidad X7 está configurada para su propia sección de proceso, manteniendo la presión de suministro con una variación de aproximadamente 1 kPa respecto al valor objetivo. Un módulo de E/S conecta las unidades al sistema de control de la línea existente mediante señales de contacto seco, lo que abarca el arranque, la parada, el estado de funcionamiento y la retroalimentación de fallos. Se mantuvieron la lógica de control y la interfaz de operador existentes de la planta.
Las unidades utilizan rodamientos de bolas de cerámica, lo que les permite detenerse por completo durante las interrupciones en el ritmo de producción, en lugar de funcionar al ralentí. El consumo en modo de espera se reduce a aproximadamente 50 W, y una unidad vuelve a su punto de funcionamiento requerido en menos de dos segundos tras recibir una señal de demanda.
El consumo energético en las secciones de secado se ha reducido en más del 50 % con respecto a los sopladores de canal lateral anteriores. Se estima que la amortización será de aproximadamente 7,5 meses. Basándose en los resultados de funcionamiento de la primera fase, la planta ha programado una segunda fase que abarcará secciones adicionales.