Ver traducción automática
Esta es una traducción automática. Para ver el texto original en inglés haga clic aquí
#Novedades de la industria
{{{sourceTextContent.title}}}
Proceso de fabricación de armarios para gases especiales de laboratorio
{{{sourceTextContent.subTitle}}}
Proceso de fabricación de armarios para gases especiales de laboratorio
{{{sourceTextContent.description}}}
Proceso de fabricación de armarios para gases especiales de laboratorio
Introducción
En la investigación científica avanzada, la I+D en semiconductores y los laboratorios industriales de precisión, la manipulación de gases peligrosos exige una contención absoluta. Los gases especiales utilizados en estas instalaciones —que van desde compuestos altamente tóxicos y pirofóricos hasta fluidos corrosivos o altamente inflamables— requieren una infraestructura especializada para garantizar la seguridad del personal y la integridad de los procesos. La principal barrera que protege el entorno del laboratorio de estas sustancias volátiles es el armario para gases especiales de pureza ultraalta. La fabricación de estas cabinas es una disciplina altamente sofisticada que combina la fabricación estructural precisa con la soldadura orbital, el montaje en sala limpia y la integración de controles automatizados complejos. Este artículo técnico analiza el proceso de fabricación sistemático necesario para construir cabinas de gases especiales de grado de laboratorio que cumplan con las estrictas normas de microcontaminación y seguridad.
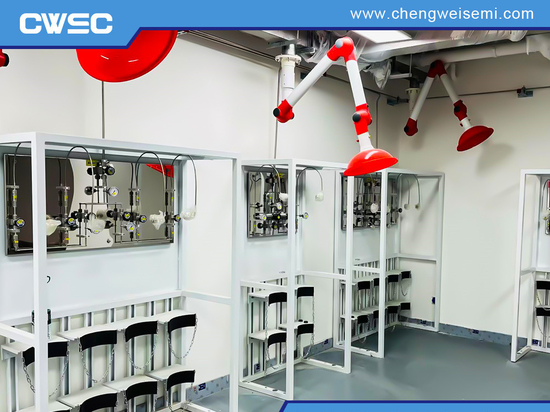
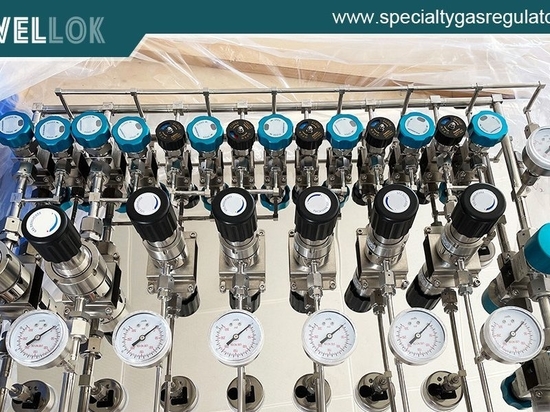
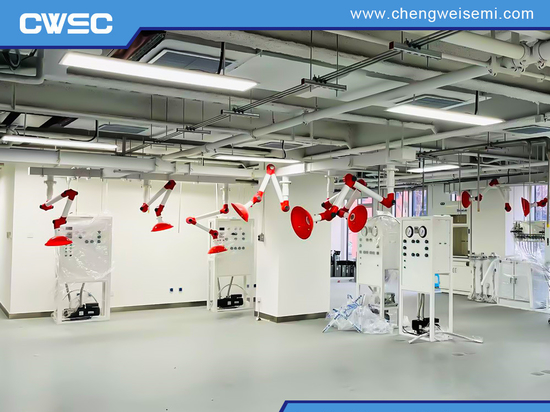
sistema de tuberías de gas de laboratorio
sistema de tuberías de gas de laboratorio
Ingeniería de la estructura y fabricación de chapa
El ciclo de vida de la fabricación comienza con el diseño estructural y la ingeniería mecánica. Los ingenieros crean modelos tridimensionales por ordenador que calculan la dinámica óptima del flujo de aire, la distribución de los conductos de escape y la colocación ergonómica de los componentes. Dado que estas cabinas deben contener posibles explosiones, incendios o fugas tóxicas, la carcasa exterior debe cumplir rigurosos parámetros de durabilidad estructural.
La carcasa se fabrica normalmente con acero laminado en frío de alta calidad y gran espesor, que suele oscilar entre los calibres 12 y 16, dependiendo de la clasificación de seguridad específica requerida. Las máquinas de corte por láser con control numérico por ordenador procesan las chapas de acero para garantizar una precisión dimensional de fracciones de milímetro. Una vez cortadas, las chapas se transfieren a plegadoras de precisión para su doblado.
El bastidor estructural se ensambla mediante soldadura por arco con gas metálico o soldadura por arco con gas y tungsteno. Todas las uniones deben soldarse de forma continua, en lugar de mediante soldadura por puntos, para garantizar un sellado hermético al gas y una integridad física robusta. Tras la soldadura estructural, la carcasa se somete a un esmerilado mecánico para eliminar los bordes afilados y las salpicaduras de soldadura. A continuación, la carcasa de acero en bruto pasa a un proceso de pretratamiento químico en varias etapas, que incluye desengrasado, fosfatado con zinc y enjuague con agua desionizada. Esto prepara la superficie para un recubrimiento de polvo epoxi de grado industrial y resistente a los productos químicos. El recubrimiento se aplica de forma electrostática y se cura en hornos a alta temperatura, creando una barrera duradera capaz de resistir los agresivos productos de limpieza de laboratorio y los entornos corrosivos.
Diseño del colector de gases y fabricación de la red de tuberías de alta pureza
El elemento funcional fundamental de cualquier armario de gases especiales es el colector interno de distribución de fluidos. Este colector controla el flujo de gas, regula las presiones, proporciona aislamiento y facilita los ciclos automatizados de purga con nitrógeno y de vacío. Dado que el colector entra en contacto directo con gases de proceso de pureza ultraalta, los materiales utilizados deben ser completamente inertes y estar libres de imperfecciones superficiales.
La norma de fabricación exige el uso exclusivo de tubos de acero inoxidable sin costura de grado 316L según las normas ASTM A269 o A632. Para eliminar los riesgos de microcontaminación, estos tubos se someten a un proceso de electropulido químico que reduce la rugosidad de la superficie interior a menos de diez micropulgadas. Las superficies electropulidas evitan que las moléculas de gas se adhieran a las grietas microscópicas, eliminando así el atrapamiento de humedad y la desprendimiento de partículas.
La fabricación del colector se lleva a cabo en un entorno controlado de sala limpia para evitar la contaminación ambiental. Los técnicos utilizan cortadores de tubos de precisión y herramientas orbitales específicas para el refrentado de los extremos de los tubos. El corte mecánico debe producir bordes perfectamente rectos sin introducir rebabas metálicas ni residuos en forma de partículas. Una vez rectificados, los componentes se unen mediante soldadura orbital automatizada con gas inerte y electrodo de tungsteno. La soldadura orbital sigue mecánicamente la junta de soldadura, suministrando una corriente y una velocidad exactas para producir soldaduras altamente uniformes y de penetración completa. A lo largo de todo el proceso de soldadura, un flujo continuo de gas argón de pureza ultraalta purga el interior del tubo. Esta purga desplaza el oxígeno y evita la oxidación interna de la soldadura, un efecto conocido comúnmente como «sugaring», que de otro modo arruinaría la pureza del gas.
Integración de componentes y montaje en sala limpia
Una vez soldado y verificado el colector de tuberías de pureza ultraalta, pasa al montaje final en sala limpia, normalmente en una zona de sala limpia de Clase 100 o Clase 10. Aquí, el colector se integra con componentes especializados de control de fluidos, entre los que se incluyen válvulas neumáticas de diafragma, controladores de caudal másico, reguladores de presión de doble etapa, válvulas de retención y transductores de presión.
Todos los componentes seleccionados para un armario de gases especiales deben ajustarse al nivel de pureza de los tubos electropulidos. Se prefieren las válvulas de diafragma a las de bola o de aguja, ya que no contienen juntas deslizantes ni materiales de empaquetadura que puedan desgastarse y desprender partículas en el flujo de gas. Estas válvulas utilizan juntas metal contra metal para garantizar la estanqueidad frente a la atmósfera.
Durante el montaje, los trabajadores utilizan llaves dinamométricas para apretar los racores de junta frontal, como los racores VCR, según las especificaciones precisas del fabricante. Estos racores utilizan juntas de plata o níquel sin recubrimiento comprimidas entre dos rebordes metálicos pulidos, formando una unión estanca al helio. Cada conexión se registra minuciosamente y se mantiene la disposición geométrica para evitar «tramos muertos» —zonas de gas estancado que no pueden eliminarse durante los ciclos de purga—.
Sistemas eléctricos y automatización de controles
Los modernos armarios de gases especiales de laboratorio son sistemas totalmente automatizados controlados por controladores lógicos programables industriales. La integración de los sistemas eléctricos se lleva a cabo en paralelo o inmediatamente después del montaje mecánico. Los ingenieros de control diseñan la arquitectura eléctrica para aislar los componentes de alta tensión de las vías de suministro de gas, garantizando así la seguridad intrínseca.
El controlador lógico programable actúa como el cerebro central del armario de gases, supervisando una serie de sensores digitales y analógicos. Entre ellos se incluyen interfaces hombre-máquina con pantalla táctil en color, sensores de detección de gases en el ambiente, transmisores de velocidad de escape, interruptores de presión neumáticos y básculas de peso de cilindros o células de carga. El controlador ejecuta continuamente complejos algoritmos de seguridad. Si se produce una anomalía —como la detección de una fuga de gas tóxico, una disminución de la ventilación de extracción de la instalación o una situación de sobrepresión—, el controlador corta inmediatamente la alimentación de las válvulas neumáticas de suministro, normalmente cerradas, aislando así el gas peligroso dentro de la botella.
El software también automatiza las secuencias operativas necesarias, como la rutina de purga durante el cambio de cilindro. Cuando un operario necesita sustituir un cilindro vacío, el controlador ejecuta una secuencia preprogramada que alterna purgas de nitrógeno y aspiraciones profundas. Esta secuencia elimina los residuos peligrosos del racor de conexión, garantizando que el operario no quede expuesto a gases tóxicos durante el cambio de cilindro.
Protocolos de control de calidad, ensayo y validación
Antes de que un armario de gases especiales salga de la planta de fabricación, debe someterse a exhaustivas pruebas de control de calidad para validar sus parámetros de seguridad y rendimiento. El régimen de pruebas finales se estructura en distintas fases de validación.
En primer lugar, el colector se somete a una prueba de fugas de helio utilizando un detector de fugas con espectrómetro de masas de alta sensibilidad. Se evacúa el sistema y se aplica helio desde el exterior a todas las uniones soldadas y conexiones mecánicas. Alternativamente, el colector se presuriza con helio mientras una sonda de detección comprueba las uniones. El límite aceptable de tasa de fuga se establece normalmente en menos de uno por diez a la menos nueve centímetros cúbicos estándar por segundo. Cualquier fuga detectable requiere una corrección inmediata y una nueva prueba.
En segundo lugar, se realizan análisis de humedad y partículas en las líneas internas. El colector se purga con nitrógeno de pureza ultraalta, y unos analizadores especializados miden los niveles de humedad y oxígeno en trazas hasta valores de un solo dígito en partes por mil millones. Los contadores de partículas verifican que el sistema no libere microcontaminantes que puedan degradar los procesos de laboratorio posteriores o dañar los instrumentos analíticos sensibles.
Por último, se llevan a cabo pruebas funcionales y eléctricas completas. Los técnicos simulan condiciones de fallo, secuencias de parada de emergencia y cortes de corriente para verificar que todos los enclavamientos de hardware y las rutinas de seguridad del software respondan a la perfección. Una vez superadas todas las pruebas, el armario se limpia, se envuelve en una bolsa de polietileno antiestática de doble capa, se purga con una capa de nitrógeno y se embala en una caja para su transporte.
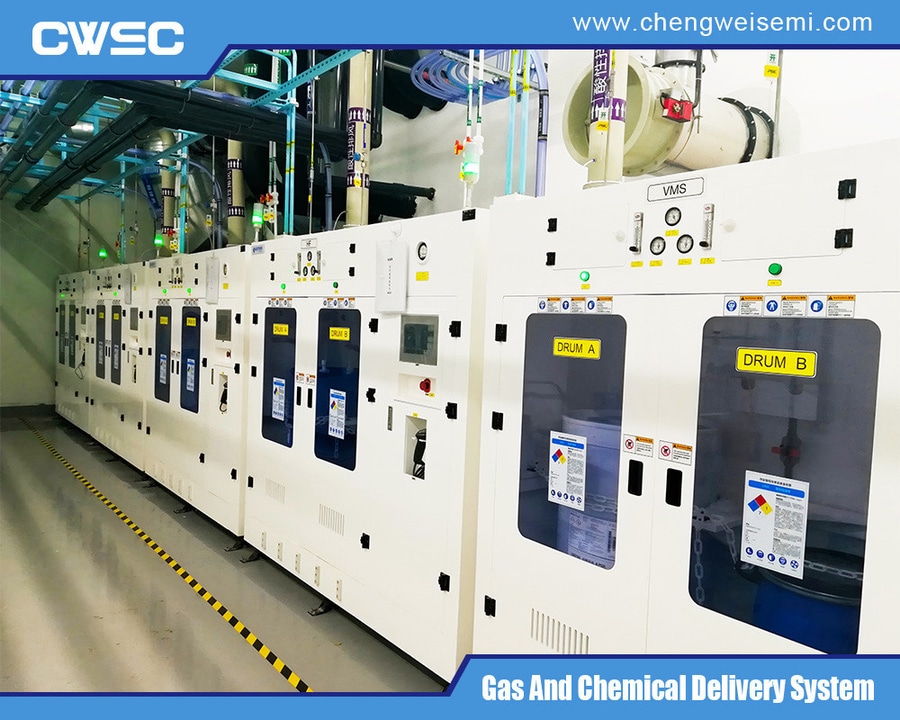
Sistemas centralizados de suministro de gases de laboratorio
Sistemas centralizados de suministro de gases de laboratorio
Conclusión
La fabricación de armarios para gases especiales de laboratorio es un proceso basado en la precisión en el que convergen la ingeniería estructural, la metalurgia, el montaje en sala limpia y el diseño de software automatizado. Mediante una gestión rigurosa de la selección de materiales, el cumplimiento de los protocolos de soldadura orbital, el montaje en salas limpias y la integración de arquitecturas de control con gran capacidad de respuesta, los fabricantes ofrecen una infraestructura crítica que garantiza la seguridad en el laboratorio. Estos robustos sistemas permiten a los centros de investigación utilizar sustancias químicas avanzadas y volátiles con total confianza, protegiendo tanto la vida humana como la precisión científica.
Para obtener más información sobre el proceso de fabricación de armarios de gases especiales para laboratorios, puede visitar la página web de Chengwei Semiconductor en https://www.chengweisemi.com/gas-cabinet/.