
#Novedades de la industria
¿Cómo se instala, se somete a pruebas de presión y se comprueba la estanqueidad de un sistema de distribución de gases de laboratorio?
¿Cómo se instala, se somete a pruebas de presión y se comprueba la estanqueidad de un sistema de distribución de gases de laboratorio?
Introducción
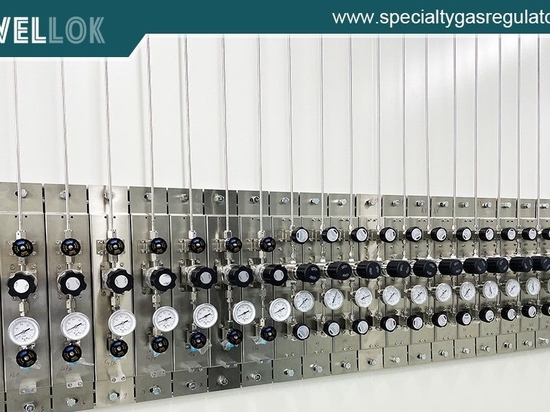
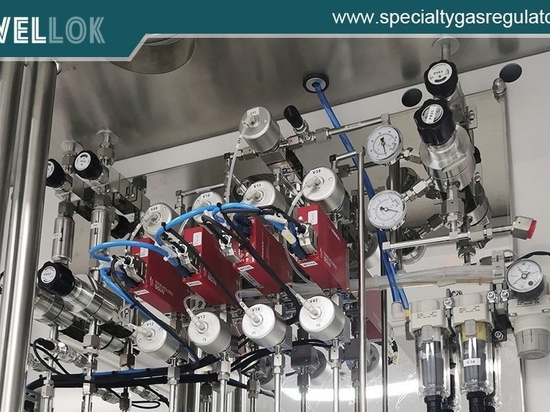
Los sistemas de distribución de gases de laboratorio (GDS) suministran gases de alta pureza, reactivos, tóxicos, inflamables e inertes desde fuentes de suministro primarias —como bancos de cilindros de gas, dewars criogénicos o tanques de almacenamiento a granel— directamente a equipos analíticos (p. ej., GC-MS, ICP-MS, LC-MS) y reactores químicos. En entornos de alta y ultra alta pureza (UHP), una red de tuberías mal diseñada o instalada puede causar ruido en la línea base de la señal analítica, contaminación de la muestra, degradación del catalizador o graves riesgos para la seguridad, como incendios, explosiones, asfixia química y exposición a sustancias tóxicas.
Para garantizar la integridad del sistema, es necesario cumplir estrictamente con las normas del sector, incluidas ASME B31.3 (Tuberías de proceso), NFPA 55 (Código de gases comprimidos y fluidos criogénicos), CGA G-4.1 (Equipos de limpieza para servicio de oxígeno) y SEMI S2/SEMI F19. Este artículo técnico detalla los procedimientos de ingeniería secuenciales para la instalación, las pruebas de presión y las pruebas de fugas de redes de distribución de gases de laboratorio de alta pureza.
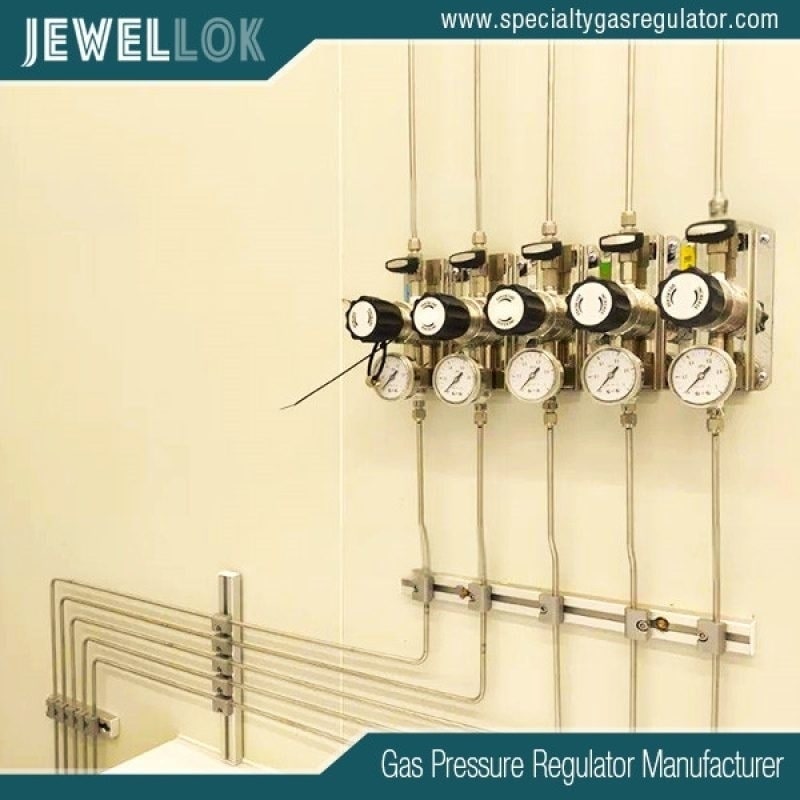
Fabricante de reguladores de gases especiales de alta pureza
Parte 1: Prácticas de instalación para sistemas de gases de laboratorio de alta pureza
1. Selección y compatibilidad de materiales
La elección de tuberías, conductos y metalurgia de componentes adecuados es fundamental para prevenir la degradación del gas, la corrosión y las fallas catastróficas.
Acero inoxidable 316L (sin costuras / electropulido): El material estándar para gases de ultra alta presión (por ejemplo, argón, helio, hidrógeno, nitrógeno). Los tubos de acero inoxidable con un acabado superficial interno electropulido (EP) ( $Ra \le 0,25\ \mu\text{m}$ / $10\ \mu\text{in}$ ) minimizan la adsorción superficial y la generación de partículas.
Tubos de cobre (ACR/desengrasados): Aptos únicamente para gases de uso general de baja pureza, no corrosivos y no inflamables, como aire comprimido o nitrógeno de baja calidad. El cobre nunca debe utilizarse con acetileno debido al riesgo de formación de acetiluros de cobre explosivos.
Aleaciones exóticas (Hastelloy C-22, Monel, Inconel): Necesarias para gases altamente corrosivos como el cloruro de hidrógeno seco/húmedo ( $\text{HCl}$ ), el cloro ( $\text{Cl}_2$ ) y los compuestos de flúor.
Polímeros (PTFE, PFA, PVDF): Se utilizan para aplicaciones con gases corrosivos a baja presión o conexiones flexibles tipo pigtail, aunque debe evaluarse la permeabilidad para aplicaciones analíticas a nivel de trazas.
2. Preparación y corte del tubo
Una preparación deficiente de los extremos del tubo introduce rebabas, virutas y contaminación por partículas metálicas, lo que compromete las soldaduras orbitales y los sellos de los racores de compresión.
Corte: Utilice una cortadora de tubos rotativa de alta precisión o una sierra orbital para tubos equipada con una hoja específica de acero inoxidable. No utilice sierras de mano convencionales ni discos de corte abrasivos.
Desbarbado y refrentado: Aplique una herramienta eléctrica automática para el refrentado de tubos para asegurar que el extremo del tubo sea perfectamente cuadrado ( desviación del ángulo de corte ≤ 0,5° ) sin rebabas internas ni externas.
Limpieza: Limpie el interior y el exterior del tubo con toallitas para salas blancas sin pelusa empapadas en alcohol isopropílico de grado electrónico (IPA, pureza >99,9 % ) para eliminar grasa, aceites y partículas.
3. Técnicas de unión: Soldadura por compresión tipo Swagelok frente a soldadura orbital
A. Conectores de compresión (diseños de doble férula)
Los racores de compresión mecánica de doble férula (por ejemplo, Swagelok, Gyrolok, Parker A-LOK) son ideales para puntos de conexión modulares, colectores de válvulas y reguladores de punto de uso (POU).
Paso de instalación: Inserte el tubo completamente en el cuerpo del accesorio hasta que se asiente firmemente contra el hombro. Apriete la tuerca a mano y luego aplique las vueltas especificadas por el fabricante (normalmente $1\frac{1}{4}$ vueltas desde el apriete con los dedos para tamaños superiores a $1/8\text{“}$ a $1\text{“}$ ) utilizando una llave de respaldo en el cuerpo del accesorio.
Inspección: Verifique el correcto abocardado utilizando un medidor de holgura antes de la presurización.
Twin-Ferrule Compression Assembly Concept:
[Nut] ---> [Back Ferrule] ---> [Front Ferrule] ---> [Fitting Body Shoulder]
B. Soldadura TIG orbital automática
Para procesos de soldadura permanentes y de máxima limpieza, se prefiere la soldadura por arco de tungsteno con gas orbital automática (GTAW), que no utiliza consumibles.
Protocolo de purga: Purge el interior de la tubería con gas argón de alta pureza continuo (Grado 5.0, $>99.999\%$ ) a un caudal y presión controlados para evitar la oxidación interna (“azucarada”).
Parámetros de soldadura: Los parámetros de soldadura deben programarse previamente según el espesor y el diámetro de la pared. Realice pruebas de cupón antes de las soldaduras de producción.
4. Diseño, soporte y prevención de la contaminación
Pendiente y puntos de drenaje: Incline ligeramente las tuberías horizontales de gas hacia las tomas de agua o las válvulas de purga si es posible que se produzca condensación de líquido.
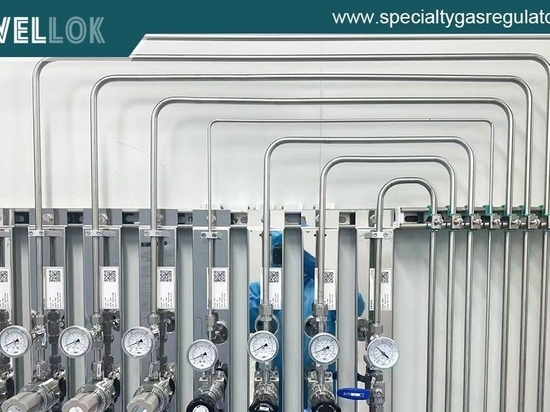
Espacio de soporte: Asegure los tubos con canales unistrut y abrazaderas con amortiguación de goma a intervalos designados (por ejemplo, cada 1,5 m a 2,0 m por la tubería de 1/4" a 1/2" ) para absorber vibraciones y evitar la fatiga por tensión .
tapado: Mantenga los extremos abiertos de los tubos tapados en todo momento con tapones de vinilo para salas blancas hasta el momento de la unión final.
Parte 2: Pruebas de presión neumática (Pruebas de resistencia y de carga)
Las pruebas de presión confirman la resistencia estructural del conjunto y validan que los componentes pueden soportar las presiones operativas sin reventar ni deformarse permanentemente.
Advertencia de seguridad: Las pruebas hidrostáticas con agua introducen contaminación por humedad que es prácticamente imposible de eliminar de las líneas de gas de alta pureza. Por lo tanto, se deben utilizar pruebas neumáticas con nitrógeno o argón UHP secos y libres de aceite.
+-----------------------------------------------------------------------------------+
| PNEUMATIC TEST SCHEMATIC |
| |
| [ Nitrogen ] ---> [ Pressure ] ---> [ Isolation ] ---> [ Calibrated ] ---> [ System |
| [ Source ] [ Regulator] [ Valve ] [ Gauge ] [ Under Test]
| ^ |
| | |
| [ Relief Valve ] |
+-----------------------------------------------------------------------------------+
1. Cálculo de la presión de prueba
De acuerdo con ASME B31.3 (Sección 345.5) , la presión de prueba neumática ( $P_T$ ) debe calcularse como:
$$P_T = 1.1 \times P_D$$
Donde $P_D$ es la presión máxima de diseño admisible del sistema.
Ejemplo: Para una sección de colector de alta presión con una presión nominal de $200\texto{barra}$ ( $2,900\text{ psi}$ ), la presión de prueba neumática se establece en $220\texto{barra}$ ( $3,190\text{ psi}$ ).
2. Protocolo paso a paso para la prueba de presión neumática
Configuración de aislamiento y seguridad:
Aísle los instrumentos analíticos delicados, los controladores de flujo másico (MFC), los discos de ruptura y los sensores de baja presión utilizando válvulas de línea o tapones ciegos.
Instale barreras de seguridad alrededor del circuito de pruebas y despresurice las zonas adyacentes no esenciales.
Preparación del instrumento:
Instale un manómetro digital calibrado y certificado con una escala máxima igual a $1.5 veces$ a $2 veces$ la presión de prueba.
Instale una válvula de seguridad de alivio de sobrepresión configurada para abrirse al 110% de la presión de prueba neumática.
Pasos de presurización incremental:
Paso 1: Presurice el sistema gradualmente a $0.5\texto{barra}$ ( $7\text{ psi}$ ) o $10%$ de $P_T$ , lo que sea menor. Realice una verificación preliminar inicial para detectar puertos abiertos importantes o errores graves.
Paso 2: Aumentar la presión del sistema en etapas del $25%$ de $P_T$ , haciendo una pausa en cada nivel durante al menos 10 minutos para comprobar la estabilidad de la presión.
Paso 3: Alcance la presión de prueba máxima ( $110%$ de $P_D$ ). Mantenga esta presión durante un tiempo mínimo de 30 minutos (o más tiempo para sistemas de gran volumen).
Criterios de aprobación/reprobación:
El sistema mantiene la presión sin que disminuya, tras compensar las fluctuaciones de la temperatura ambiente mediante la ley de los gases ideales:
$$\frac{P_1}{T_1} = \frac{P_2}{T_2}$$
No se observó deformación estructural ni fluencia de los componentes.
Parte 3: Metodologías de prueba de fugas
Una vez establecida la integridad estructural mediante pruebas de resistencia neumática, el sistema debe someterse a pruebas de fugas específicas para descubrir posibles fugas microscópicas.
+-----------------------------------------------------------------------------------------+
| LEAK DETECTION METHODS COMPARISON |
+------------------------------+---------------------------+------------------------------+
| Method | Detection Limit | Primary Application |
+------------------------------+---------------------------+------------------------------+
| Bubble Solution Test | 10^-2 to 10^-3 mbar·L/s | General Utility Lines |
| Pressure Decay Test | 10^-3 to 10^-4 mbar·L/s | Entire Network Hold Tests |
| Helium Mass Spectrometry | 10^-8 to 10^-11 mbar·L/s | UHP & Toxic/Flammable Systems|
+------------------------------+---------------------------+------------------------------+
Método A: Prueba de fugas con burbujas (Snoop / Solución jabonosa)
Adecuado para líneas de baja pureza, comprobaciones preliminares o redes de gas no críticas.
Procedimiento: Aplique una solución de burbujas no corrosiva de alta viscosidad (por ejemplo, Swagelok Snoop) alrededor de cada junta mecánica, interfaz de soldadura, vástago de válvula y conexión roscada mientras el sistema está presurizado a la presión operativa.
Observación: La formación continua de burbujas indica una fuga.
Limitaciones: Baja sensibilidad ( $\sim 10^{-2}$ a $10^{-3}\ \text{mbar}\cdot\text{L/s}$ ). Los líquidos deben lavarse completamente con agua desionizada después de la prueba para evitar el agrietamiento por corrosión bajo tensión inducido por haluros en acero inoxidable.
Método B: Prueba de disminución de presión (mantenimiento de presión)
Una prueba de sistema a nivel macro capaz de verificar la estanqueidad general al gas durante períodos prolongados.
Procedimiento:
Presurice la red seca al 100% de la presión máxima de trabajo con nitrógeno puro o argón.
Aísle la fuente de suministro y registre la presión inicial ( $P_1$ ) y la temperatura ( $T_1$ ).
Deje que el sistema permanezca inactivo durante 12-24 horas .
Registre la presión final ( $P_2$ ) y la temperatura ( $T_2$ ).
Cálculo:
$$\Delta P_{\text{corregida}} = P_1 – \left( P_2 \times \frac{T_1}{T_2} \right)$$
Criterios de aprobación: $\Delta P_{\text{corrected}} = 0$ durante la duración de la prueba, teniendo en cuenta las tolerancias de precisión del calibre.
Método C: Prueba de fugas con espectrómetro de masas de helio (estándar UHP)
El estándar de oro para sistemas de distribución de gases ultra puros, inflamables, pirofóricos o tóxicos (por ejemplo, silano, arsina, hidrógeno). Capaz de detectar tasas de fuga de hasta $10^{-9}$ a $10^{-11}\ \text{mbar}\cdot\text{L/s}$ .
1. Método de afuera hacia adentro (técnica de vacío/campana extractora)
Se utiliza para probar componentes individuales o subsistemas ensamblados capaces de mantener un vacío interno.
[Helium Mass Spec Detector] <--- [Vacuum Pump] <--- [System Under Vacuum]
^
|
(Helium Gas Sprayed Outside)
Procedimiento:
Conecte un detector de fugas de espectrómetro de masas de helio (MSLD) al volumen interno de la red de tuberías de gas.
Evacúe el sistema de tuberías hasta alcanzar un alto nivel de vacío ( $<10^{-3}\ \text{mbar}$ ).
Rocíe un chorro fino de gas helio puro alrededor de las juntas externas, soldaduras, accesorios y empaquetaduras de válvulas.
Si existe una microfuga, el helio es aspirado hacia el interior de la tubería y detectado instantáneamente por la celda analizadora del espectrómetro de masas.
2. Método de adentro hacia afuera (Técnica del olfato)
Se utiliza cuando no es posible evacuar la red de tuberías o cuando se trabaja con líneas de gas a alta presión.
Procedimiento:
Cargue la línea de gas con una mezcla de $10\text{–}100\%$ de helio balanceada con nitrógeno seco hasta alcanzar la presión operativa de trabajo.
Mueva una sonda de detección conectada al MSLD a lo largo de la superficie externa de soldaduras, accesorios y bridas a una velocidad máxima de $15\text{ mm/seg}$ .
Mantenga una distancia de sonda de $\le 3\text{ mm}$ del posible punto de fuga.
Una señal audible y una lectura cuantitativa indican fugas localizadas.
Parte 4: Purga, pasivación y puesta en marcha del sistema
Una vez finalizadas con éxito las pruebas de presión y de fugas, la línea de gas debe pasar del estado de prueba al estado operativo de ultra alta presión (UHP).
+-----------------------------------------------------------------------------------+
| COMMISSIONING WORKFLOW PIPELINE |
| |
| [ Pass Leak Test ] --> [ Vacuum Evacuation ] --> [ Dynamic N2 Purging ] |
| | |
| v |
| [ Ready for Gas ] <-- [ Moisture & O2 Check ] <-- [ Outgassing / Bakeout ] |
| Service (Purity Validation) (If Required) |
+-----------------------------------------------------------------------------------+
Evacuación y purga cíclica:
Realice ciclos repetidos de purga (reduciendo el vacío a $<100\ \mu\text{m}\text{Hg}$ seguido de presurización con nitrógeno UHP a $3\texto{barra}$ ) un mínimo de 10 a 20 veces. Esto elimina la humedad atmosférica adsorbida ( $\text{H}_2\text{O}$ ) y el oxígeno ( $\text{O}_2$ ) de las paredes internas.
Validación analítica de la humedad y el oxígeno:
Conecte los analizadores de humedad y oxígeno en el punto de uso (POU).
Continúe purgando hasta que los niveles de humedad bajen por debajo de $<10\ \text{ppb}$ (o el objetivo del proceso) y los niveles de oxígeno coincidan con la pureza del suministro de referencia.
Etiquetado y documentación:
Coloque etiquetas permanentes de acuerdo con la norma ANSI A13.1 que indiquen el nombre del gas, la fórmula química, la dirección del flujo y la presión de trabajo.
Archive los registros de soldadura, los registros de cupones, los certificados de calibración y los informes de pruebas de fugas en el archivo de gestión de instalaciones del laboratorio.
Lista de verificación resumida para ingenieros de obra
Fase Paso principal Estándar de aceptación / Objetivo
1. Instalación Corte y revestimiento de tubos Corte cuadrado ( $\le 0.5^\circ$ ), sin rebabas, limpiado con IPA $>99.9\%$
Apriete de la férula $1\frac{1}{4}$ vueltas más allá de lo que se puede apretar con los dedos; verificado con un medidor de holgura.
Soldadura por purga Purga interna con argón de grado 5.0; oxidación interna nula.
2. Prueba de presión Sujeción neumática $1.1 \times P_D$ por la $\ge 30\text{ min}$ ; pérdida ajustada a la temperatura cero
3. Prueba de fugas Vacío/detector de helio Tasa de fuga $< 1 \times 10^{-9}\ \text{mbar}\cdot\text{L/s}$ para servicio UHP
4. Puesta en servicio Purga de ciclo XNUMX- Cuantos trabajos generarias si utilizaras y vendieras la capacidad maxima de tu produccion? $< 10\ \text{ppb}$, Oxygen match source baseline
Fabricantes de reguladores de gases especiales de alta pureza
Conclusión
La instalación y certificación de una red de distribución de gases de laboratorio requiere controles de ingeniería precisos en cada fase. Al combinar la preparación de materiales para salas blancas, estándares rigurosos de soldadura por compresión u orbital, pruebas neumáticas estandarizadas según la norma ASME B31.3 y la detección de fugas mediante espectrometría de masas de helio de alta sensibilidad, los responsables de las instalaciones de laboratorio pueden garantizar el rendimiento operativo a largo plazo, la pureza del gas y la seguridad del personal.
Para obtener más información sobre cómo instalar, probar a presión y comprobar fugas en un sistema de distribución de gas de laboratorio, puede visitar Jewellok en https://www.specialtygasregulator.com/product-category/specialty-gas-cabinet/ para obtener más información.