#Novedades de la industria
¿Qué causa una alta caída de presión en un depurador de lecho empacado de polipropileno?
¿Qué causa una alta caída de presión en un depurador de lecho empacado de polipropileno?
Un depurador de lecho fijo de polipropileno (PP) se utiliza ampliamente en el tratamiento de gases de escape de laboratorios, procesamiento químico, fabricación de semiconductores, producción farmacéutica y otras aplicaciones industriales donde es necesario eliminar gases corrosivos y vapores químicos de las corrientes de escape. Al poner el gas contaminado en contacto con un líquido de lavado circulante, el sistema promueve la absorción del gas y reacciones químicas que reducen las concentraciones de contaminantes antes de la descarga del gas tratado.
Uno de los parámetros operativos más importantes en un depurador de lecho fijo es la caída de presión. La caída de presión se refiere a la diferencia de presión del gas entre la entrada y la salida de la sección de relleno. En condiciones normales, el gas debe superar una resistencia al pasar a través del relleno, las películas líquidas y los componentes internos. Sin embargo, una caída de presión inesperadamente alta puede indicar una restricción del flujo de aire, contaminación del relleno, acumulación excesiva de líquido u otros problemas operativos.
Una elevada caída de presión puede reducir el caudal de aire de escape, aumentar el consumo energético del ventilador, desestabilizar la ventilación del laboratorio y comprometer el rendimiento del sistema general de tratamiento de gases de escape. En casos graves, puede provocar el arrastre de líquidos, interrupciones en el proceso o daños en los componentes mecánicos.
Por lo tanto, comprender las causas de la caída de presión elevada es esencial para mantener un funcionamiento fiable y prolongar la vida útil de un depurador de lecho fijo de polipropileno.
Este artículo examina las causas más comunes de una caída de presión elevada, explica cómo diagnosticar los problemas subyacentes y describe estrategias prácticas para la prevención y el mantenimiento.
1. Comprensión de la caída de presión en un depurador de lecho empacado de polipropileno
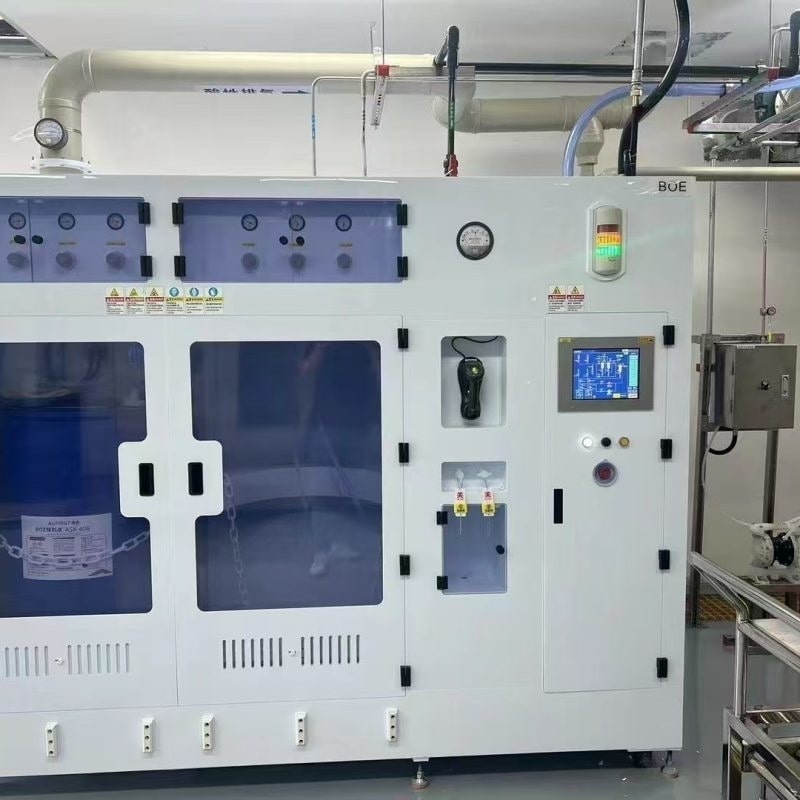
Un depurador de lecho fijo suele constar de una torre de depuración, materiales de relleno, boquillas de distribución de líquido, un sistema de recirculación, un eliminador de niebla y los conductos e instrumentación asociados.
El relleno crea una gran superficie de contacto entre las fases gaseosa y líquida. A medida que el gas contaminado fluye a través del relleno, el líquido de lavado forma películas o gotitas que absorben o reaccionan con los contaminantes objetivo.
El gas pierde presión al pasar a través del lecho empacado debido a la fricción, los cambios en la trayectoria del flujo, la interacción con el líquido y la resistencia creada por la estructura del empaque.
La caída de presión se suele medir utilizando instrumentos de presión diferencial instalados a través de la sección empaquetada o en otra parte definida del sistema.
El valor medido depende de varios factores, entre ellos:
Caudal y velocidad del gas.
Tipo, tamaño, geometría y disposición del embalaje.
Tasa de circulación del líquido.
Limpieza y estado del embalaje.
Propiedades de gases y líquidos.
Temperatura y presión.
Incrustaciones, obstrucciones y acumulación de líquidos.
La configuración de los componentes internos.
Una caída de presión elevada no necesariamente indica una falla. Puede aumentar de forma natural al incrementarse el flujo de gas o la circulación de líquido. El procedimiento correcto consiste en comparar la caída de presión medida con los datos de diseño del fabricante y la línea base establecida del depurador en condiciones de operación similares.
2. Caudal de gas excesivo
Una de las causas más comunes de una caída de presión elevada es el flujo excesivo de gas a través del lecho empacado.
A medida que aumenta la velocidad del gas, generalmente también aumenta la resistencia por fricción. A velocidades más altas, el gas ejerce una mayor fuerza ascendente sobre el líquido de lavado descendente. Esto puede interferir con el drenaje a través del relleno y, eventualmente, provocar la retención o inundación del líquido.
¿Por qué se produce un flujo excesivo de gas?
Diversos cambios en el funcionamiento pueden aumentar el flujo de gas más allá de las condiciones de diseño originales:
Al sistema se conectan ramales adicionales de extracción de gases del laboratorio.
Varios equipos de procesamiento funcionan simultáneamente.
El ventilador de extracción se sustituye por un modelo de mayor capacidad.
Se modifican la velocidad del ventilador o los ajustes de control.
El equilibrio del flujo de aire se modifica sin reevaluar la capacidad del depurador.
Si el flujo de gas real supera el rango de diseño, el lecho empacado puede funcionar de manera ineficiente incluso cuando el relleno está limpio.
Cómo diagnosticar el problema
Mida el caudal de aire de escape real y compárelo con la capacidad nominal del depurador. Revise la velocidad del ventilador, la posición de las compuertas, la configuración del sistema y los cambios recientes en las fuentes de escape conectadas.
Si la caída de presión aumenta bruscamente a medida que aumenta el flujo de gas, una velocidad excesiva puede ser un factor contribuyente.
Medidas correctivas
Restablezca el flujo de gas al rango operativo previsto, siempre que sea posible. Si la demanda de extracción del laboratorio ha aumentado de forma permanente, puede ser necesario realizar una evaluación de ingeniería para determinar si se requiere modificar el lecho empacado, el diámetro de la torre, el ventilador o el sistema de tratamiento en general.
Reducir el flujo de aire sin evaluar los requisitos de ventilación del laboratorio no es una solución adecuada por sí sola, ya que puede comprometer la captura de la fuente de contaminación y la protección del personal.
3. Obstrucción del empaque y acumulación de depósitos
La acumulación de residuos en el empaquetamiento es otra causa importante del aumento de la caída de presión.
El empaque de polipropileno se usa comúnmente debido a su bajo peso y resistencia a muchos productos químicos corrosivos. Sin embargo, no es inmune a la contaminación. Pueden acumularse depósitos en la superficie del empaque o en el interior de sus conductos de flujo.
Las fuentes comunes de incrustaciones incluyen:
Sales precipitadas procedentes de reacciones de neutralización.
Sólidos en suspensión en el líquido recirculante.
Subproductos de reacciones químicas.
Polvo y partículas que ingresan con los gases de escape.
Crecimiento biológico en condiciones adecuadas.
Compuestos cristalizados causados por cambios en la concentración o la temperatura.
A medida que se acumulan los depósitos, disminuye el espacio disponible para el flujo de gas. La resistencia resultante aumenta la caída de presión y puede generar una distribución desigual del gas en el lecho empacado.
Cómo identificar la suciedad en el empaque
Entre las señales de advertencia típicas se incluyen un aumento gradual de la caída de presión a caudales de gas y líquido comparables, depósitos visibles en el material de relleno accesible y una reducción del drenaje de líquido.
En algunos casos, la acumulación de incrustaciones se concentra en regiones específicas, lo que provoca restricciones de flujo localizadas que son difíciles de detectar mediante una simple inspección externa.
Prevención y mantenimiento
Mantenga la composición química adecuada del líquido de lavado y controle la acumulación de sólidos disueltos y en suspensión. Según el proceso, esto puede requerir filtración, purga, reemplazo de la solución o un pretratamiento mejorado del gas entrante.
Inspeccione el embalaje según las recomendaciones del fabricante y el grado de incrustación observado. Si se confirman depósitos, utilice un método de limpieza compatible con los contaminantes, los materiales de polipropileno y los procedimientos de seguridad del lugar de trabajo.
Si los depósitos no se pueden eliminar de forma fiable o el embalaje ha sufrido daños físicos, puede ser necesario sustituirlo.
4. Caudal excesivo de líquido
Un depurador de lecho fijo requiere un flujo de líquido suficiente para humedecer el relleno y asegurar un contacto efectivo entre el gas y el líquido. Sin embargo, una circulación excesiva de líquido puede aumentar la caída de presión.
Cuando entra demasiado líquido en el lecho empacado, los espacios entre los elementos de relleno se van llenando cada vez más de líquido. El gas tiene menos espacio libre por donde desplazarse, lo que aumenta la resistencia.
Un flujo excesivo de líquido también puede provocar acumulación de líquido, drenaje deficiente, arrastre de sedimentos e inundaciones prematuras.
CAUSAS COMUNES
La circulación excesiva de líquido puede ser consecuencia de:
Selección o funcionamiento incorrectos de la bomba.
Ajustes de velocidad de la bomba que superan las especificaciones de diseño.
Posiciones incorrectas de las válvulas de control.
Un sistema de recirculación modificado sin comprobar los requisitos hidráulicos.
Errores de instrumentación que provocan una dosificación excesiva de líquidos.
Enfoque diagnóstico
Mida el caudal real del líquido y compárelo con el rango de funcionamiento previsto. Compruebe la velocidad de la bomba, las válvulas de control, los caudalímetros y la distribución del líquido.
Si la caída de presión aumenta significativamente al incrementarse la circulación del líquido, una carga excesiva de líquido podría estar contribuyendo al problema.
Medidas correctivas
Ajuste el caudal de líquido al rango de funcionamiento especificado, asegurándose de que el relleno permanezca adecuadamente humedecido.
No reduzca la circulación de líquido indiscriminadamente. Un flujo de líquido insuficiente puede disminuir la eficiencia de eliminación de contaminantes, crear zonas secas dentro del relleno y perjudicar el rendimiento de tratamiento previsto del depurador.
El objetivo es mantener el equilibrio correcto entre el flujo de gas, el flujo de líquido y los requisitos de transferencia de masa.
5. Inundación dentro del lecho compactado
La inundación es una condición de operación severa en la que el flujo de gas restringe significativamente el movimiento descendente del líquido a través del relleno. El líquido se acumula en el lecho, lo que provoca un rápido aumento de la caída de presión.
Las inundaciones pueden producirse cuando la velocidad del gas es demasiado alta, la carga de líquido es excesiva, el drenaje está restringido o el relleno se ensucia mucho.
Síntomas de inundación
Los indicadores comunes incluyen:
Un aumento repentino o rápido de la presión diferencial.
Acumulación de líquido dentro de la sección compactada.
Lecturas de presión inestables.
Mayor arrastre de líquido hacia los conductos posteriores.
Flujo de aire de escape reducido.
Cambios en el ruido o la vibración durante el funcionamiento del depurador.
Las inundaciones también pueden reducir la eficacia del contacto gas-líquido, ya que el sistema deja de funcionar dentro de su rango hidráulico previsto.
Cómo prevenir inundaciones
Mantenga el flujo de gas y líquido dentro de los límites de diseño del depurador. Mantenga limpios los componentes de empaquetadura y drenaje, verifique el sistema de distribución de líquido y supervise las tendencias de caída de presión.
Si se sospecha de una inundación, siga los procedimientos operativos del sitio para poner el sistema en condiciones seguras e investigue la causa. No dé por sentado que ajustar el ventilador por sí solo resolverá el problema.
Para sistemas que operan cerca de su capacidad máxima de diseño, puede ser necesaria una revisión de ingeniería para determinar si las dimensiones de la torre, el tipo de relleno o las condiciones de operación son apropiadas.
6. Boquillas de pulverización obstruidas y distribución irregular del líquido.
Las boquillas de pulverización distribuyen el líquido de lavado por todo el lecho empacado. Una distribución eficaz es esencial para mantener una humectación uniforme y un contacto constante entre el gas y el líquido.
Las boquillas bloqueadas, dañadas o mal colocadas pueden provocar una distribución desigual del líquido. Algunas zonas pueden recibir un exceso de líquido, mientras que otras permanecen insuficientemente humedecidas.
Si bien una boquilla obstruida no siempre provoca una caída de presión elevada directamente, puede contribuir a inundaciones localizadas, depósitos, un drenaje deficiente y una menor eficacia del tratamiento.
Causas comunes de obstrucción de la boquilla
Las boquillas pueden obstruirse por sólidos en suspensión, sales cristalizadas, productos de corrosión procedentes de equipos anteriores o subproductos de reacción acumulados.
Una filtración deficiente y un control inadecuado de la composición química del líquido recirculante pueden acelerar la obstrucción.
Inspección y Mantenimiento
Compruebe el sistema de distribución de líquidos para detectar patrones de flujo anormales, componentes de pulverización dañados y depósitos visibles, siempre que la inspección sea segura y práctica.
Verifique la presión de descarga de la bomba y el caudal de líquido. Limpie o reemplace las boquillas obstruidas según las instrucciones del fabricante.
En los casos en que la acumulación de sólidos sea frecuente, considere mejorar la filtración, controlar la concentración de productos químicos o revisar la estrategia de reemplazo de la solución.
El objetivo es restablecer una distribución uniforme del líquido sin introducir productos químicos de limpieza incompatibles ni dañar las boquillas.
7. Eliminador de niebla bloqueado o contaminado
Un eliminador de niebla, también conocido como desempañador, elimina las gotas de líquido que la corriente de gas arrastra fuera del depurador.
Si el separador de niebla se contamina con sales, sólidos, depósitos pegajosos o líquido acumulado, su resistencia al flujo de gas puede aumentar.
Un separador de niebla obstruido también puede provocar el arrastre de líquido, lo que puede dañar los conductos, ventiladores u otros equipos situados aguas abajo.
Cómo diagnosticar el problema
Primero, determine dónde se ubica la medición de presión diferencial. Si las tomas de presión abarcan tanto el lecho empacado como el eliminador de niebla, la caída de presión medida puede reflejar la resistencia de ambos componentes.
Siempre que sea posible, compare las mediciones de presión en las distintas secciones. Una caída de presión creciente a través del separador de niebla, junto con una caída de presión relativamente estable a través del relleno, sugiere que el separador de niebla podría ser la principal limitación.
Acciones correctivas
Inspeccione y limpie el desempañador siguiendo los procedimientos de mantenimiento del fabricante. Verifique los conductos de drenaje e identifique el origen de los depósitos.
Si la contaminación reaparece rápidamente, investigue el arrastre de contaminantes aguas arriba, la carga excesiva de líquido, un control químico deficiente o un diseño inadecuado del separador de niebla.
No retire permanentemente el eliminador de niebla para reducir la caída de presión, a menos que un ingeniero cualificado determine que existe una alternativa aceptable. Su retirada podría permitir que gotas corrosivas se filtren a los equipos posteriores o al medio ambiente.
8. Instalación deficiente del embalaje o daños en el embalaje
La caída de presión puede seguir siendo inusualmente alta incluso cuando el empaque parece relativamente limpio si este se ha instalado incorrectamente o está dañado.
Los problemas potenciales incluyen:
Distribución desigual del embalaje.
Compresión excesiva del embalaje.
Tamaño o tipo de embalaje incorrecto.
Elementos de embalaje dañados.
Rejillas de soporte bloqueadas.
Componentes de sujeción instalados incorrectamente.
Acumulación de escombros debajo del lecho compactado.
Los elementos de empaque deben instalarse según las instrucciones del fabricante. El empaque aleatorio requiere una distribución adecuada, mientras que el empaque estructurado tiene requisitos específicos de orientación e instalación.
Una instalación incorrecta puede reducir la superficie disponible para el flujo de gas y crear restricciones localizadas.
Inspección recomendada
Si la caída de presión sigue siendo elevada después de haber verificado los caudales de gas y líquido, inspeccione el sistema de empaquetadura durante una parada programada.
Confirme las especificaciones del embalaje, el método de instalación, las condiciones de soporte y la ausencia de objetos extraños o secciones colapsadas.
Sustituya el embalaje dañado y corrija los problemas de instalación antes de reiniciar el sistema.
Cualquier inspección interna deberá seguir los procedimientos de aislamiento y los controles de exposición química aprobados.
9. Errores en la instrumentación de presión diferencial
No todas las lecturas de alta caída de presión reflejan una restricción real dentro del depurador. Los instrumentos defectuosos pueden generar mediciones erróneas.
Entre las causas comunes se incluyen las tomas de presión bloqueadas, la acumulación de líquido en las líneas de impulso, las tuberías dañadas, la puesta a cero incorrecta del instrumento, la deriva del sensor y los problemas de cableado o del transmisor.
Un transmisor de presión diferencial también puede estar mal calibrado o configurado.
Cómo verificar la lectura
Compare el valor indicado con una medición independiente adecuada, si está disponible. Inspeccione las conexiones de presión y las tuberías según los procedimientos del fabricante del instrumento.
Compruebe los registros de calibración y verifique que el rango de medición sea el adecuado para la caída de presión prevista.
Compruebe si las tomas de presión están colocadas correctamente y si la medición incluye el empaquetado, el separador de niebla u otros componentes.
La medición precisa de la presión es fundamental, ya que las decisiones de mantenimiento basadas en lecturas erróneas pueden provocar paradas innecesarias o que no se detecten problemas operativos.
10. Cómo solucionar sistemáticamente los problemas de alta caída de presión
Un proceso estructurado de resolución de problemas puede ayudar a identificar la causa sin necesidad de reemplazar componentes innecesariamente.
Paso 1: Confirme la medición. Verifique el instrumento de presión diferencial, las tomas de presión y las tuberías.
Paso 2: Compare las condiciones de funcionamiento. Verifique el flujo de gas, el flujo de líquido, la velocidad del ventilador y los ajustes de control pertinentes con respecto a la línea base establecida.
Paso 3: Analice las tendencias históricas. Determine si el aumento fue repentino o gradual. Un aumento repentino puede indicar una obstrucción, una inundación o una falla en el sistema de control, mientras que un aumento gradual puede indicar una acumulación progresiva de residuos.
Paso 4: Compruebe la química del líquido y la carga de sólidos. Revise el pH, el consumo de reactivos, los sólidos en suspensión y los signos de precipitación de sales.
Paso 5: Inspeccione el sistema de distribución. Examine las boquillas de pulverización, los coladores, los filtros y los componentes de drenaje.
Paso 6: Evalúe el embalaje y el separador de niebla. Si las comprobaciones externas no explican el problema, programe una inspección interna segura.
Paso 7: Verificar el rendimiento del tratamiento. Confirmar que el depurador siga cumpliendo con las especificaciones de salida requeridas. La caída de presión por sí sola no permite determinar la eficiencia de eliminación de contaminantes.
Paso 8: Documentar las acciones correctivas. Registre la causa, la reparación, las condiciones de funcionamiento y las lecturas posteriores al mantenimiento para establecer una referencia fiable para futuras inspecciones.
En caso de fuga de gases peligrosos, pérdida del caudal de escape requerido o activación de una alarma crítica, siga los procedimientos de respuesta aprobados por la instalación en lugar de continuar con el funcionamiento normal mientras soluciona el problema.
11. Estrategias de mantenimiento preventivo
El mantenimiento preventivo suele ser más eficaz que esperar a que la caída de presión alcance un nivel inaceptable.
Un programa de mantenimiento práctico debe incluir comprobaciones diarias del estado de funcionamiento, revisiones semanales de las tendencias de presión y caudal, inspecciones periódicas de la distribución de líquidos y la instrumentación, e inspecciones internas planificadas en función de las condiciones de funcionamiento y las recomendaciones del fabricante.
Las medidas adicionales incluyen:
Mantener la composición química adecuada del líquido de limpieza.
Controlar los sólidos en suspensión y la acumulación de sales.
Inspección y limpieza de las boquillas de pulverización.
Comprobar el estado del desempañador y el drenaje.
Verificación del rendimiento y los caudales de la bomba.
Mantener instrumentos de presión diferencial precisos.
Mantener registros del flujo de gas, el flujo de líquido y la caída de presión.
Revisión de la capacidad del sistema tras cambios en los procesos de laboratorio.
Establezca una línea base de caída de presión normal durante la puesta en marcha o después de una inspección satisfactoria confirmada. Cuando sea necesario, desarrolle umbrales de alarma basados en datos del fabricante, condiciones de funcionamiento históricas y evaluación de ingeniería.
Una desviación repentina del valor inicial debería dar lugar a una investigación, incluso si la lectura aún no ha alcanzado un máximo predeterminado.
Conclusión
Una caída de presión elevada en un depurador de lecho empacado de polipropileno puede ser consecuencia de un flujo de gas excesivo, una circulación excesiva de líquido, la obstrucción del empaque, inundaciones, boquillas de pulverización bloqueadas, eliminadores de niebla contaminados, una instalación incorrecta del empaque o una instrumentación de presión diferencial defectuosa.
Para identificar la causa real se requiere más que observar una lectura de presión. Los operadores deben comparar los caudales de gas y líquido con las condiciones de diseño, revisar las tendencias históricas, verificar la instrumentación e inspeccionar los componentes internos pertinentes cuando sea necesario.
El mantenimiento preventivo, el control químico adecuado, la filtración eficaz, la correcta instalación del empaquetado y la monitorización fiable pueden reducir significativamente el riesgo de una caída de presión excesiva.
Para el tratamiento de gases de escape de laboratorios, instalaciones de semiconductores, plantas químicas y otras aplicaciones industriales, mantener las condiciones hidráulicas y operativas adecuadas es esencial no solo para reducir el consumo de energía de los ventiladores, sino también para preservar la eficiencia de la eliminación de gases y proteger los equipos posteriores.
Un depurador de lecho empacado de polipropileno bien mantenido puede proporcionar un tratamiento fiable de los gases de escape a largo plazo si se controlan sus parámetros de funcionamiento de forma constante y se corrigen los problemas antes de que se conviertan en fallos graves.
Para obtener más información sobre las causas de la alta caída de presión en un depurador de lecho empacado de polipropileno, puede visitar Jewellok en https://www.specialtygasregulator.com/product-category/specialty-gas-cabinet/.