#Novedades de la industria
Estrategias para gestionar cargas de choque repentinas de alta concentración en sistemas de tratamiento de gases de escape de depuradores húmedos.
Estrategias para gestionar cargas de choque repentinas de alta concentración en sistemas de tratamiento de gases de escape de depuradores húmedos.
Los depuradores húmedos siguen siendo una tecnología fundamental en la purificación de gases residuales industriales, ampliamente utilizada en plantas de síntesis química, fabricación de semiconductores, metalurgia e incineración de residuos. Diseñados para eliminar contaminantes atmosféricos peligrosos (HAP), gases ácidos (como HCl, SO2 y HF) y partículas mediante transferencia de masa gas-líquido, estos sistemas operan de forma fiable en condiciones de estado estacionario.
Sin embargo, los procesos industriales rara vez son estáticos. Las perturbaciones en el proceso —aumentos repentinos e imprevistos en la concentración de contaminantes, el caudal o la energía térmica— ponen a prueba con frecuencia estos sistemas de control ambiental. Una carga de choque repentina de alta concentración puede sobrepasar la capacidad de neutralización, provocar caídas drásticas del pH, causar incrustaciones u obstrucciones y, en última instancia, provocar el incumplimiento de las normas o la falla de los equipos.
Reguladores de presión de gas de acero inoxidable UHP 316L
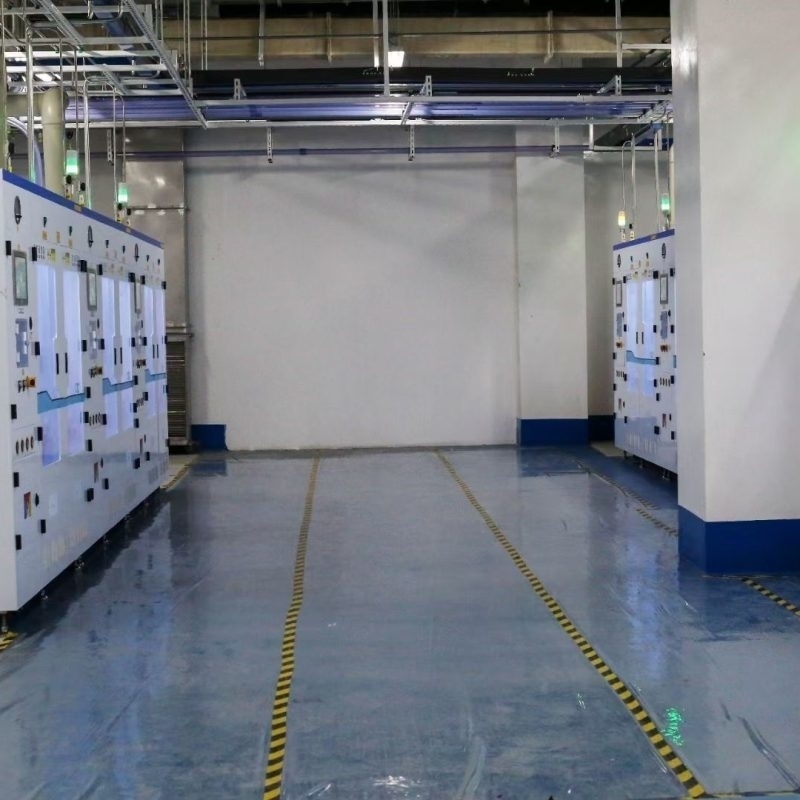
Instalación de tratamiento de gases de cola de lavadores húmedos industriales.
1. Anatomía de una perturbación del proceso en lavadores húmedos.
Comprender cómo se propaga una carga de choque a través de un tren de lavado húmedo es esencial para diseñar contramedidas efectivas. Las perturbaciones del proceso generalmente se originan en:
Desviaciones en procesos por lotes: Reacciones exotérmicas que se descontrolan, liberación rápida de presión en recipientes o picos de intermedios sin reaccionar en reactores químicos.
Fallo en los equipos de la etapa inicial: Degradación del catalizador en la reducción catalítica selectiva (SCR) o en los oxidadores térmicos, lo que provoca la entrada de materia prima.
Variabilidad de la materia prima: Introducción de materias primas que no cumplen con las especificaciones y que contienen niveles elevados de azufre, halógenos o compuestos orgánicos volátiles (COV).
Cuando una carga de choque de alta concentración impacta la entrada del depurador, crea múltiples factores de estrés simultáneos:
Factor de estrés Impacto físico/químico inmediato Consecuencia operativa
Saturación de transferencia de masa Se superan los umbrales de resistencia de la película líquida y la película gaseosa; el área interfacial se vuelve insuficiente. Rápido avance de contaminantes en la salida del eliminador de niebla. Agotamiento del pH El consumo estequiométrico de reactivos alcalinos disueltos (p. ej., NaOH, Ca(OH)2) supera la reposición. Caída repentina del pH, desplazando el equilibrio de absorción y liberando gases ácidos disueltos de nuevo a la fase gaseosa.
Excursión térmica Los gases de alta entalpía que entran en la torre causan vaporización localizada, generación de vapor y degradación del empaque. Destrucción del empaque estructurado interno y falla de los conductos de plástico.
2. Sistemas avanzados de monitoreo en tiempo real y alerta temprana
El control de retroalimentación tradicional —que espera a que el pH de la salida del depurador o de la bandeja disminuya antes de reaccionar— es inherentemente reactivo y demasiado lento para detectar cargas de choque rápidas. Los sistemas modernos de alta resiliencia utilizan una arquitectura de detección multicapa:
Los sensores de realimentación directa aguas arriba
con espectrometría de respuesta rápida (FTIR) o la espectroscopia de absorción láser de diodo sintonizable (TDLAS), instalados en los conductos aguas arriba del depurador, proporcionan perfiles de concentración en tiempo real con tiempos de respuesta inferiores a un segundo.
Integración del enclavamiento del proceso: Enlaces de comunicación directa entre los sistemas de control distribuido (DCS) del reactor y la lógica de control ambiental del depurador, que señalan un evento de venteo inminente segundos o minutos antes de que se produzca la sobretensión.
Diagnóstico interno del depurador:
Sondas redundantes de pH y redox (ORP): Colocadas en múltiples lechos o etapas compactadas para detectar gradientes de concentración al instante.
Transmisores de presión diferencial (ΔP): Monitorean la resistencia del empaque para detectar signos tempranos de cristalización de sales, obstrucción de polímeros o inundación causada por productos de reacción rápida.
3. Estrategias de mitigación de ingeniería y operativas
Para absorber cargas de choque repentinas sin comprometer los estándares de efluentes, las plantas deben integrar tanto amortiguadores de ingeniería pasivos como respuestas químicas activas.
A. Amortiguación hidráulica y química de
sumideros de recirculación sobredimensionados: Mantener una gran relación líquido-gas (L/G) y un volumen de sumidero sustancial garantiza que los picos repentinos de ácido se diluyan en un depósito molar masivo en lugar de provocar un colapso inmediato del pH.
Dosificación automatizada de reactivos en dos etapas: Implementación de válvulas de dosificación de rango dividido. Una válvula primaria de acción rápida maneja las cargas base, mientras que una válvula moduladora secundaria sobredimensionada se abre rápidamente al detectar una desviación de pH de alta velocidad.
Adición de sales tampón: Incorporar agentes tamponadores como fosfatos o carbonatos junto con soluciones cáusticas primarias para estabilizar las fluctuaciones de pH mediante la capacidad de amortiguación química.
B. Arquitectura de lavado multietapa
Un sistema robusto de tratamiento de gases de cola de lavador húmedo que maneja frecuentes perturbaciones del proceso debe emplear una configuración multietapa segregada:
Etapa de temple/desbaste: Un venturi o torre de pulverización de contacto directo diseñado específicamente para la absorción de choques térmicos y la eliminación de entre el 80 % y el 90 % de las cargas pesadas entrantes.
Etapa de pulido: Un lecho empacado a contracorriente que opera a un pH neutro-alcalino estrictamente controlado para capturar contaminantes traza hasta los límites reglamentarios.
C. Mecanismos de dilución y extinción de emergencia.
Compuertas de ingestión de aire automatizadas: Rejillas de aire de dilución de apertura rápida activadas por sensores FTIR aguas arriba, que inyectan aire ambiente para diluir la concentración de contaminantes entrantes por debajo de los umbrales de reacción críticos.
Sistemas de enfriamiento de emergencia mediante agua: cabezales de pulverización de alta presión que se activan de forma autónoma durante los picos de temperatura, evitando fallos estructurales en las carcasas internas de PRFV (plástico reforzado con fibra).
4. Filosofías de control avanzado de procesos (APC)
Los bucles PID estándar a menudo oscilan o presentan un retardo considerable durante eventos de choque no lineales. Las estrategias de control avanzadas proporcionan una estabilidad superior:
Control en cascada de prealimentación y retroalimentación: El controlador de prealimentación calcula el flujo de reactivo necesario basándose en el flujo másico de entrada y las mediciones de concentración, inyectando sosa cáustica de forma preventiva antes de que la sonda de pH registre una disminución. El bucle de retroalimentación actúa como un ajuste fino.
Lógica de control de anulación y selección: En caso de una anomalía grave, la lógica de seguridad anula los puntos de ajuste normales, forzando la velocidad máxima de las bombas y abriendo las válvulas de derivación para proteger los activos críticos, manteniendo al mismo tiempo una eficiencia de depuración mínima.
5. Caso práctico industrial: Gestión de una sobrepresión de gas ácido
Consideremos una planta química especializada que produce intermedios clorados. Una repentina reacción exotérmica descontrolada en un reactor de síntesis obligó a una descarga de presión de emergencia, lo que provocó una oleada masiva de gas HCl de alta concentración (>15 000 ppm) en el depurador de gases de cola.
Riesgo de respuesta tradicional: Un depurador estándar de una sola etapa con accionamiento lento de la válvula habría experimentado una caída del pH de 9,0 a 1,5 en 4 segundos, lo que habría provocado una grave fuga de gas ácido y una infracción medioambiental.
Implementación de medidas de mitigación: El sistema automatizado de la planta utilizó detección FTIR aguas arriba, lo que activó tres acciones simultáneas 2,5 segundos antes de que el frente de gas llegara al depurador:
Apertura automatizada de la bomba de refuerzo de recirculación de emergencia.
Inyección anticipada de NaOH concentrado directamente en la garganta del venturi.
Activación de las compuertas de aire de dilución para reducir el estrés térmico de entrada.
Resultado: A pesar de la carga de choque, el sistema mantuvo las concentraciones de HCl de salida por debajo de 5 ppm, lo que demuestra que la ingeniería predictiva y el almacenamiento en búfer automatizado pueden neutralizar con éxito las perturbaciones extremas del proceso.
Fabricantes de colectores de cambio de cilindros de gas
Conclusión:
Las perturbaciones en los procesos y las cargas de choque de alta concentración son realidades inevitables en las operaciones industriales complejas. Depender únicamente de diseños convencionales y reactivos de depuradores húmedos expone a las plantas a graves riesgos ambientales y costosos tiempos de inactividad. Al integrar un monitoreo avanzado aguas arriba, amortiguación hidráulica multietapa, materiales de construcción robustos y control predictivo anticipativo, los operadores pueden transformar sus sistemas de tratamiento de gases de cola de depuradores húmedos en activos resilientes y resistentes a los choques que garantizan el cumplimiento continuo y la seguridad operativa.
Para obtener más información sobre estrategias para gestionar cargas de choque repentinas de alta concentración en sistemas de tratamiento de gases de cola de lavadores húmedos, puede visitar Jewellok en https://www.specialtygasregulator.com/product-category/specialty-gas-cabinet/ para obtener más información.