
#Tendencias de productos
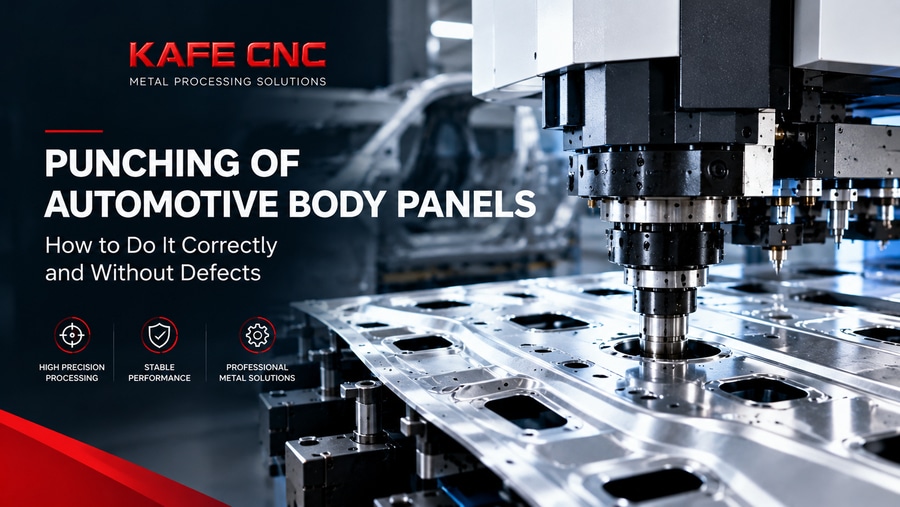
Perforación de paneles de carrocería: cómo hacerlo correctamente y sin defectos
Evite los defectos comunes en el punzonado de paneles de carrocería y mejore la calidad de su producción de chapa metálica.
Por qué los métodos convencionales suelen provocar defectos
Cuatro requisitos técnicos previos para el punzonado de paneles de carrocería
Cómo evitar los tres errores más comunes
En resumen: el punzonado de paneles de carrocería es un proceso integral, no una simple operación aislada
El punzonado de paneles de carrocería no es una mera operación de máquina; requiere un equilibrio preciso entre la rigidez de la chapa, la velocidad de la herramienta, la geometría del orificio y la estabilidad de la sujeción de la pieza. Una discrepancia de apenas un milímetro en la holgura del soporte provoca ondulaciones en la superficie visible. Un solo error de sincronización en el cabezal de torreta servoaccionada desplaza la posición del punzón 0,15 mm, un margen de error inaceptable al ensamblar módulos de puertas o componentes del capó. Hemos visto esto docenas de veces: clientes que traen paneles con microfisuras en los bordes de los orificios, a pesar de tener configuraciones de programa CAM "correctas". La razón es siempre la misma: el punzonado de paneles de carrocería exige no solo el equipo adecuado, sino también una cultura de excelencia en la fabricación.
Por qué los métodos convencionales suelen provocar defectos
Muchos talleres todavía utilizan prensas plegadoras mecánicas o punzonadoras manuales para la producción de lotes pequeños. Sin embargo, un panel de carrocería no es lo mismo que el acero de 2 mm utilizado para armarios o gabinetes. Estas aplicaciones implican aceros de alta resistencia (DP600–DP1000), aleaciones de aluminio de las series 5xxx y 6xxx y materiales compuestos multicapa con capas intermedias de polímero. Un impacto repentino sin control de fuerza provoca:
deformación plástica alrededor del orificio: un "aplastamiento" del borde;
formación de una protuberancia (o "abultamiento") en la cara posterior, lo que interfiere con la instalación de fijaciones o el sellado;
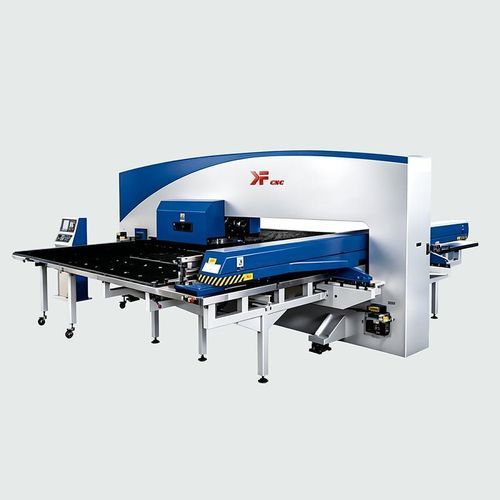
microfisuras ocultas en la zona de transición entre secciones gruesas y delgadas del panel (por ejemplo, cerca de la línea de soldadura del estribo), detectables únicamente mediante ensayos por ultrasonidos. En una prueba realizada en una planta de Tartaristán, comparamos tres enfoques para punzonar orificios de Ø8,5 mm en un panel de acero DP800 de 1,8 mm de espesor. Los resultados hablan por sí solos: una prensa mecánica arrojó una tasa de desechos del 23 % debido a problemas de geometría del borde; una punzonadora hidráulica, del 12 %; mientras que la máquina de torreta servoaccionada KF-TP2000 logró un 0,7 %. La diferencia radica en el control de la fuerza y la velocidad en cada instante del ciclo. Cuatro requisitos técnicos esenciales para el punzonado de paneles de carrocería automotriz
Un punzonado fiable no depende de la fuerza bruta, sino del control. Estos son los aspectos que verificamos en primer lugar durante la implementación:
Sincronización de ejes: la máquina debe controlar simultáneamente el movimiento de la mesa, el posicionamiento de la torreta y la carrera del punzón. Un retraso de tan solo 2 ms entre el posicionamiento de la pieza y el inicio de la carrera del punzón provoca el cizallamiento de los bordes.
Fuerza adaptativa: el sistema debe reducir la velocidad de avance al entrar en el material y aumentarla al salir. En las máquinas de Jinan Kefei Machinery Equipment LLC, esto se logra mediante retroalimentación en tiempo real de sensores de carga, eliminando la necesidad de reconfiguración para diferentes grados de acero.
Repetibilidad de posicionamiento: ±0,03 mm no es solo una cifra de marketing, sino un requisito establecido por los fabricantes de equipos originales (OEM) del sector automotriz. Incluso con fluctuaciones de temperatura de ±5 °C en el taller, el sistema compensa la dilatación térmica de las guías.
Flexibilidad del sistema de herramientas: contar con al menos 12 posiciones en la torreta permite realizar punzonado de orificios, corte de contornos, biselado y dimensionado en una sola configuración, sin necesidad de volver a sujetar la pieza ni perder la referencia de posición.
Cómo evitar los tres errores más comunes
En la práctica, el 80 % de los problemas no surgen del equipo en sí, sino de cómo se utiliza:
Error n.º 1: "Olvidar la holgura". Muchos creen que basta con especificar el diámetro del orificio. Sin embargo, la holgura entre el punzón y la matriz debe ser del 8 al 12 % del espesor de la chapa (10 % para aluminio y 8 % para acero DP1000). De lo contrario, se corre el riesgo de aumentar el desgaste de la herramienta y obtener bordes irregulares.
Error n.º 2: "Operar a la velocidad máxima". Una velocidad de avance de 200 mm/s es adecuada para chapa galvanizada de 0,8 mm, pero para un panel de carrocería de acero 22MnB5 de 2,2 mm, la velocidad óptima es de 45 a 65 mm/s. Las máquinas de la serie KF-TP ajustan automáticamente los parámetros basándose en una base de datos de materiales integrada.
Error n.º 3: "No verificar la planitud". Una desalineación de la pieza de tan solo 0,1 mm genera una carga desigual sobre el punzón. La solución consiste en utilizar una mesa de vacío con control por zonas o soportes neumáticos equipados con sensores de presión. En resumen: el punzonado de paneles de carrocería automotriz es un proceso tecnológico complejo, no una simple operación.
Si todavía se centra en la cuestión básica de "cómo hacer un agujero", apenas está al comienzo del camino. Pero si su pregunta es "cómo garantizar una repetibilidad constante en la geometría del agujero entre diferentes lotes, materiales y operadores", entonces está operando al nivel adecuado. Hoy en día, el punzonado de paneles de carrocería automotriz requiere un sistema completo —no solo una máquina— que abarque desde software adaptativo hasta soporte técnico capaz de diagnosticar desviaciones en el posicionamiento en tan solo 15 minutos. Jinan Kefei Machinery Equipment Co., Ltd. diseña sus equipos específicamente para estas condiciones reales, priorizando entornos reales de taller frente a especificaciones de laboratorio. En https://www.kafecnc.com encontrará especificaciones técnicas detalladas, esquemas de cableado y ejemplos de procesamiento específico de paneles.