
Ver traducción automática
Esta es una traducción automática. Para ver el texto original en inglés haga clic aquí
#Tendencias de productos
{{{sourceTextContent.title}}}
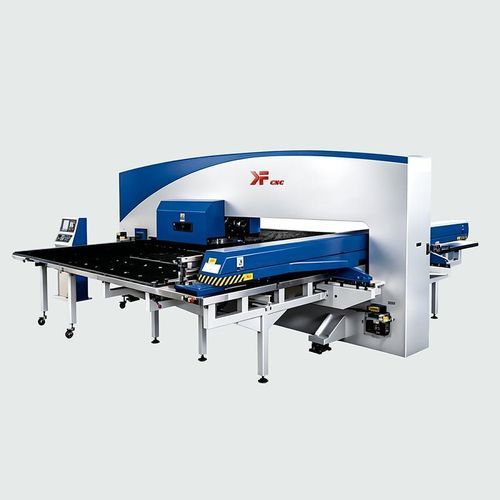
Máquina punzonadora CNC para metal, para un mecanizado preciso y rápido
{{{sourceTextContent.subTitle}}}
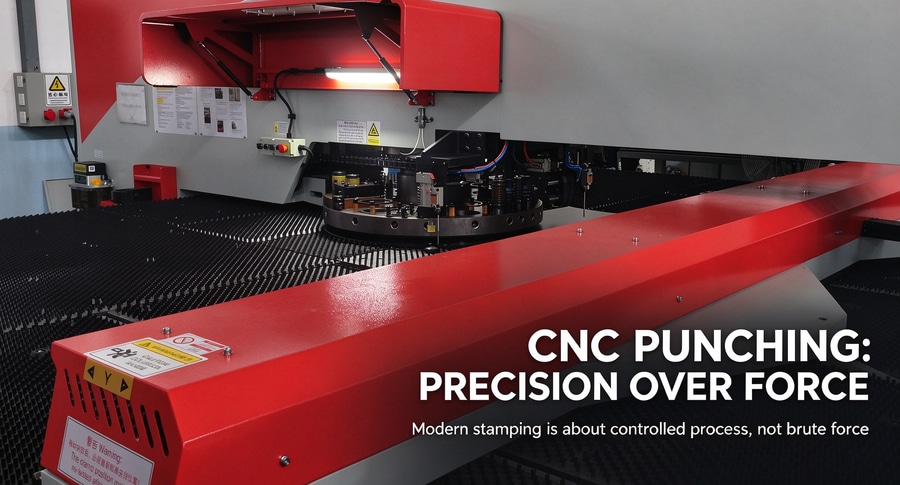
El estampado moderno da prioridad al control preciso frente a la fuerza bruta: factores clave a la hora de comprar y características técnicas ocultas que debes conocer
{{{sourceTextContent.description}}}
Por qué el término «estampación» se está convirtiendo cada vez más en sinónimo de la tecnología «CNC» (control numérico por ordenador), en lugar de las prensas mecánicas tradicionales.
Qué factores hay que tener en cuenta a la hora de adquirir maquinaria, y qué información fundamental no figura en el 70 % de las fichas técnicas.
Cómo la integración transforma la lógica de producción, yendo mucho más allá de una mera acumulación de funciones.
Conclusión fundamental: los procesos modernos de estampado se basan en el «control preciso» más que en la fuerza bruta.
Una máquina de estampado de metal CNC es más que una simple herramienta; es una unidad técnica sofisticada. Su precisión se mide en micras, mientras que su velocidad de procesamiento se evalúa por el número de agujeros perforados por minuto. Por ejemplo, una fábrica en México sustituyó una prensa hidráulica obsoleta por una moderna máquina de estampación de metal CNC, reduciendo el ciclo de procesamiento de los paneles de armarios de control de 42 segundos a tan solo 9 segundos, todo ello manteniendo la calidad del producto, eliminando la necesidad de cambios frecuentes de troqueles y evitando el error humano durante el proceso de posicionamiento.
Por qué el término «estampado» es cada vez más sinónimo de la tecnología «CNC» (control numérico por ordenador), en lugar de las prensas mecánicas tradicionales.
Las prensas de estampado tradicionales funcionan según el principio de «impacto y rebote». Aunque son rápidas, carecen de flexibilidad: un único juego de troqueles suele limitarse a una operación específica. Si una pieza requiere cinco tipos diferentes de orificios, un proceso tradicional exigiría cinco cambios de troqueles, cinco configuraciones distintas de la máquina y cinco rondas de inspección de calidad, lo que solo en la preparación podría llevar entre 15 y 20 minutos. Por el contrario, las modernas máquinas de estampación equipadas con cabezales de torreta servoaccionados ofrecen una solución integral: una sola torreta puede albergar hasta 36 herramientas diferentes —desde pequeños punzones hasta grandes troqueles de corte— y el cambio de herramientas tarda menos de 0,8 segundos. El equipo alcanza una precisión de posicionamiento de ±0,05 mm, y todas las operaciones se controlan mediante archivos de código G importados a través de una unidad USB o una conexión de red.
La clave es la siguiente: las capacidades del estampado CNC van mucho más allá del simple «perforado». También abarca una variedad de procesos, entre los que se incluyen el biselado, el repujado, el acanalado, el corte localizado y el conformado de bordes. Una única secuencia de procesamiento puede sustituir tareas que, de otro modo, requerirían tres máquinas distintas. Esto resulta especialmente significativo para componentes en los que es fundamental un alto aprovechamiento del material —como los bastidores de racks de servidores o los componentes de huecos de ascensor—, donde incluso un ahorro del 3 % en material puede suponer importantes beneficios económicos en la producción anual total. ¿Qué debe tener en cuenta a la hora de adquirir un equipo y qué información fundamental falta en el 70 % de las fichas de especificaciones técnicas?
Al solicitar información sobre un equipo, muchos clientes preguntan en primer lugar: «¿Cuál es la potencia nominal de la máquina?». En realidad, este no es el parámetro más importante. El rendimiento real de una máquina depende de los tres parámetros fundamentales siguientes:
Rigidez del bastidor y de las guías: Si la bancada de la máquina se deforma bajo una carga de 600 kN, ni siquiera el sistema CNC más avanzado puede garantizar la precisión del mecanizado. Dé prioridad a los equipos que cuenten con una bancada monolítica de fundición y guías lineales de «clase H» (alta precisión), en lugar de máquinas equipadas únicamente con componentes de calidad estándar.
Velocidad de desplazamiento de la mesa de trabajo: Esto es distinto de la «velocidad de avance máxima». Para operaciones de estampación de gran volumen, la velocidad del «desplazamiento en vacío» (movimiento entre posiciones de orificios) es fundamental. Los equipos modernos suelen alcanzar velocidades de desplazamiento de entre 120 y 200 metros por minuto; unas velocidades más lentas provocan una pérdida de tiempo innecesaria en cada movimiento de reposicionamiento.
Sistema de compensación del desgaste de las herramientas: El filo de un punzón se desgasta tras miles de golpes. Si el sistema no puede ajustar automáticamente las coordenadas del eje Z, la precisión de mecanizado puede reducirse entre 0,15 y 0,2 mm en tan solo dos o tres turnos —un margen suficiente para convertir en chatarra una pieza de chapa de 1,2 mm de espesor—.
Otro descuido habitual es pasar por alto el entorno operativo. Las máquinas de estampado de metal con CNC tienen requisitos ambientales muy estrictos; no pueden soportar las vibraciones de las prensas cercanas, ni tolerar fluctuaciones de temperatura que superen los 2 °C por hora. La instalación de los equipos requiere una infraestructura específica y entornos con temperatura controlada. En una fábrica de Brasil, nos encontramos en una ocasión con una situación en la que la falta de un soporte de cimentación adecuado durante la instalación provocó fluctuaciones en la precisión de posicionamiento de hasta 0,3 mm. Resolver este problema llevó 11 días y costó tres veces más que lo que se había ahorrado al «escatimar» en la configuración inicial de la infraestructura.
Cómo la integración de sistemas transforma (en lugar de simplemente complicar) la lógica de producción
Las máquinas-herramienta no funcionan de forma aislada. Su verdadero valor se materializa cuando se integran en un ecosistema completo: CAD (diseño asistido por ordenador) → Anidamiento → Mecanizado CNC → Seguimiento de inventario → Elaboración de informes. Las soluciones modernas —como las que ofrece Jinan Kefei Machinery Equipment Co., Ltd.— admiten la importación directa de archivos DXF y STEP, cuentan con bibliotecas de herramientas integradas y permiten exportar los registros de mecanizado a Excel o a sistemas ERP. Además, estos sistemas no requieren programadores especializados para su manejo. Con características como una interfaz en ruso, una visualización intuitiva de las trayectorias de mecanizado y orientación sobre la selección de parámetros de procesamiento en función del espesor y la calidad del acero, la barrera de entrada para utilizar estos sistemas se reduce considerablemente.
Nota importante: Una punzonadora de metal CNC no sustituye a una máquina de corte por láser; más bien, ambas forman una combinación complementaria y altamente eficaz. Las máquinas de corte por láser se utilizan para cortar contornos exteriores, mientras que las punzonadoras CNC se emplean para realizar orificios, insertos roscados, ranuras de montaje y diversas marcas técnicas. Entre las empresas que fabrican carcasas automatizadas y chasis para equipos, el 83 % utiliza este enfoque combinado. No solo reduce el número de pasos de procesamiento necesarios, sino que también elimina la necesidad de sujeciones repetidas y mejora la uniformidad del montaje.
En resumen: el punzonado moderno no se basa en la fuerza bruta, sino en el control.
Cuando eliges una punzonadora de metal CNC, no solo estás comprando «otro equipo más», sino que estás invirtiendo en la previsibilidad del proceso, en una calidad constante y en la flexibilidad necesaria para lanzar nuevos productos. Esta maquinaria está diseñada para satisfacer las exigencias del mercado actual: lotes más pequeños, una gama de productos más amplia y requisitos cada vez más estrictos en cuanto a precisión y plazos de entrega. Jinan Kefei Machinery Equipment Co., Ltd. se centra precisamente en esto: ofrecer soluciones de sistema integrales en lugar de meras máquinas independientes. Sus máquinas se someten a pruebas finales no solo en la propia fábrica, sino en condiciones que reproducen el funcionamiento en el mundo real: utilizando chapas y herramientas estándar, dentro del rango de temperatura previsto. No se trata solo de una estrategia de marketing, sino de un requisito obligatorio para obtener las certificaciones ISO 9001 y CE.
Si su objetivo va más allá de simplemente perforar un agujero —si necesita asegurarse de que cada uno de los 1.200 agujeros de un panel esté perfectamente situado, a la profundidad correcta y sin rebabas—, entonces es hora de dejar de pensar en términos de una «prensa» y empezar a pensar en términos de un proceso controlado. Y ese proceso comienza con la selección de una punzonadora CNC para metal que haga algo más que ejecutar un comando: que comprenda el contexto que hay detrás de él.