#Novedades de la industria
Punzonado de barras de cobre: cálculo de la fuerza y holgura de la matriz
La fórmula de fuerza con ejemplos resueltos, la resistencia al cizallamiento según el temple, la holgura por lado y los límites prácticos para agujeros limpios y punzones duraderos.
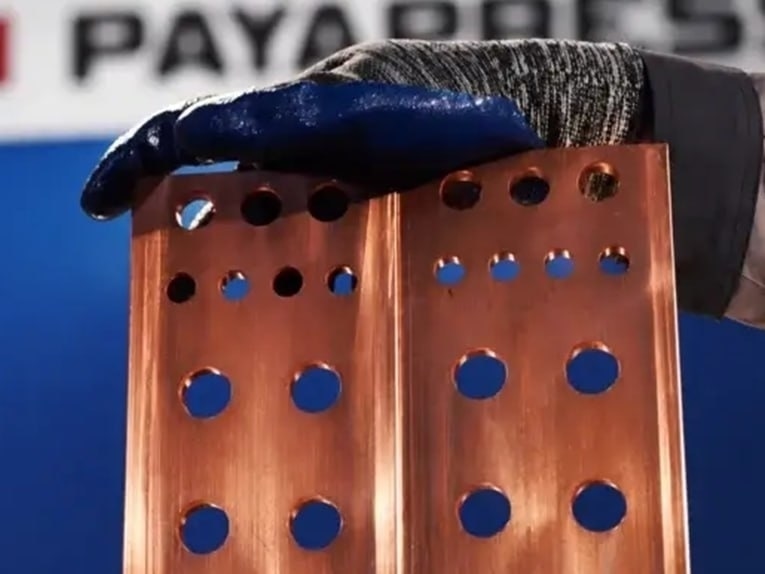
El punzonado de barras de cobre suele ajustarse por prueba y error, aunque la fuerza necesaria y la holgura de la matriz pueden calcularse antes del primer agujero. Una nueva guía técnica de PAYAPRESS explica a los fabricantes de cuadros cómo dimensionar la fuerza de punzonado, elegir la holgura y mantener una calidad de agujero uniforme.
La fórmula
La fuerza de punzonado es igual al perímetro del agujero multiplicado por el espesor de la barra y por la resistencia al cizallamiento del material. Con milímetros y MPa, el resultado se obtiene en newtons. Para un agujero redondo de 14 mm en cobre de 10 mm, con una resistencia al cizallamiento de 200 MPa, el perímetro es de unos 44 mm y la fuerza de unos 88 kN, es decir, 9,0 toneladas métricas o 9,9 toneladas estadounidenses (1 tonelada-fuerza métrica equivale a 9,807 kN y 1 tonelada-fuerza estadounidense a 8,896 kN). Un agujero oblongo de 13 × 20 mm en la misma barra necesita unos 110 kN, casi un tercio más que un agujero redondo del mismo ancho.
Resistencia al cizallamiento según el material
La resistencia al cizallamiento típica es de unos 152 MPa para el cobre C11000 recocido (estado O60) y de 179 MPa en estado duro H04; el aluminio 6101-T6 ronda los 140 MPa. Solo el temple modifica, por tanto, la fuerza necesaria en torno a una quinta parte, por lo que conviene prever un margen para el desgaste del utillaje en lugar de dimensionar la prensa al valor exacto.
Holgura de la matriz
La holgura se expresa como porcentaje del espesor por lado: entre el 6 y el 8 % para el cobre recocido y entre el 8 y el 10 % para el cobre duro, con el valor inferior para trabajos de precisión. En una barra de 10 mm al 8 %, eso supone 0,8 mm por lado, de modo que un punzón de 14 mm necesita una matriz de 15,6 mm. Una holgura insuficiente aumenta la fuerza y el desgaste de las herramientas; una excesiva produce una rebaba grande y redondeo en el borde del agujero.
Límites prácticos
Como regla general, el diámetro del punzón no debe ser menor que el espesor de la barra, y el agujero debe quedar al menos a un espesor de barra del borde del cobre. La resistencia del punzón se comprueba por separado: la fuerza se divide entre el área de la cara del punzón y la presión resultante se compara con la tensión admisible del acero del punzón.
Ajustar la fuerza a la máquina
La guía termina con una comprobación de dimensionamiento: un agujero de 22 mm en cobre de 15 mm requiere unos 207 kN, muy por debajo de los 400 kN de la punzonadora CNC HBC-CP.CNC200, que procesa barras de hasta 200 × 15 mm.
La guía completa, con una calculadora de fuerza de punzonado en línea, tablas de resistencia al cizallamiento y de holgura y preguntas frecuentes, está disponible en inglés en payapress.com.