Ver traducción automática
Esta es una traducción automática. Para ver el texto original en inglés haga clic aquí
#Tendencias de productos
{{{sourceTextContent.title}}}
Apretado automático de tornillos desde múltiples ángulos para salpicaderos de automóviles
{{{sourceTextContent.subTitle}}}
Apriete multiangular, Salpicadero de automóvil, Destornillador con transductor, Apriete con brazo robótico, Control del par y del ángulo, Trazabilidad de datos en el sistema MES, Herramientas de apriete inteligentes, Reducción del tiempo de ciclo
{{{sourceTextContent.description}}}
A medida que la fabricación de automóviles evoluciona hacia una producción más inteligente, flexible y de mayor calidad, se está rediseñando el acabado interior. El salpicadero es uno de los componentes de la cabina que requiere un mayor número de fijaciones. DANIKOR responde al reto del apriete de tornillos en múltiples ángulos con un sistema coordinado que combina un brazo robótico multieje con destornilladores inteligentes equipados con transductores, completando el ciclo con la integración de PLC y MES para garantizar una trazabilidad total de los datos.
1. Contexto del sector: el montaje del interior de los vehículos avanza hacia la automatización y la inteligencia
A medida que la industria de la automoción avanza hacia la inteligencia, la flexibilidad y la alta calidad, los procesos de montaje de las piezas del interior siguen evolucionando. El salpicadero —un elemento clave del habitáculo— presenta una estructura interna compleja que incluye módulos de instrumentos, pantallas, soportes y múltiples componentes funcionales, y requiere un gran número de uniones atornilladas.
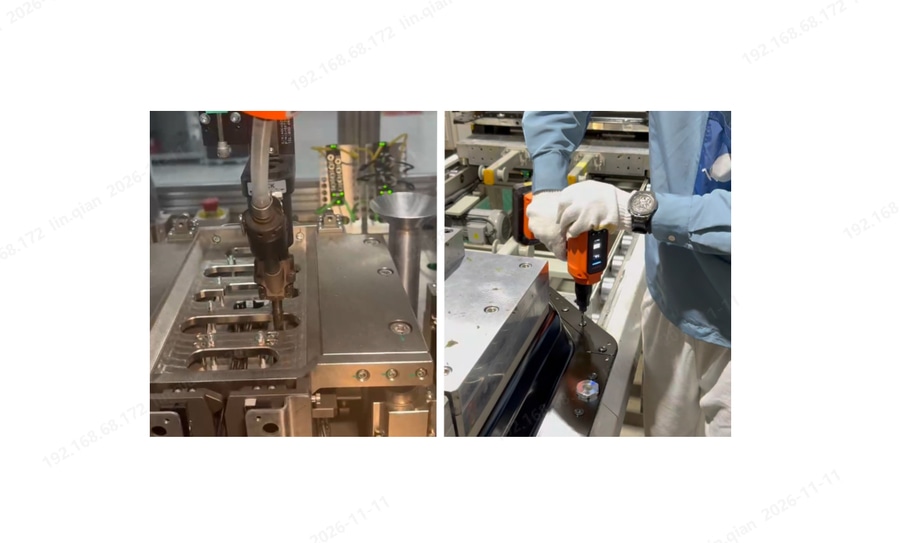
El montaje tradicional del panel de instrumentos suele depender de que los operarios utilicen destornilladores eléctricos manuales. Dado que el panel es complejo y los tornillos están distribuidos en diferentes posiciones, algunos deben atornillarse desde el lateral, en inclinación o desde alturas variables, lo que obliga a los operarios a ajustar constantemente el ángulo de la herramienta y su postura. Este enfoque manual depende en gran medida de la destreza y los hábitos del operario, lo que da lugar a una productividad inestable, una calidad de apriete inconsistente y una falta de trazabilidad completa de los datos de montaje.
A medida que la fabricación de automóviles eleva sus requisitos en cuanto a la uniformidad del producto y la gestión de la calidad en todo el proceso, confiar únicamente en el criterio humano para decidir si un tornillo está bien apretado ya no es suficiente para cumplir con los altos estándares de la producción automatizada. Cómo lograr el apriete automático de tornillos en múltiples ángulos en los paneles de instrumentos —al tiempo que se garantiza la calidad de cada tornillo y se vinculan los datos de apriete al sistema de gestión de la producción— se ha convertido en una línea de actuación clave para el montaje automatizado de paneles de instrumentos.
Para esta aplicación, DANIKOR adopta un enfoque coordinado que combina un brazo robótico multieje y destornilladores eléctricos inteligentes. Mediante el control automatizado del movimiento y la tecnología de apriete inteligente de alta precisión, se consigue el apriete automático de tornillos en diferentes ángulos, y se combinan el PLC y el MES para proporcionar supervisión del proceso, verificación de resultados y trazabilidad de los datos.
2. ¿Qué problemas plantea el apriete manual de los paneles de instrumentos?
2.1 El apriete de tornillos en múltiples ángulos resulta complejo para la operación manual
El salpicadero tiene un diseño interno compacto, y las posiciones de montaje y las orientaciones de los tornillos de los distintos componentes varían. Algunos tornillos se encuentran en espacios estrechos, en los laterales o en posición inclinada, lo que obliga a los operarios a ajustar repetidamente el ángulo del destornillador —e incluso su postura corporal— para completar la unión. Cuando el número de tornillos es elevado y las posiciones son complejas, la dificultad manual aumenta y resulta difícil mantener tiempos de ciclo estables.
2.2 Eficiencia manual limitada, tiempo de ciclo inestable
El apriete manual tradicional suele implicar que los operarios localicen cada tornillo, ajusten la posición de la herramienta y completen la unión uno por uno. Las diferencias en velocidad, destreza y estado entre los operarios dan lugar a tiempos de montaje por unidad inconsistentes. En la producción de paneles de instrumentos a gran escala, el apriete manual puede llegar a convertirse incluso en un cuello de botella para el tiempo de ciclo (Zykluszeit) de toda la línea.
2.3 La calidad del apriete depende de la experiencia del operario
En el interior del panel de instrumentos hay múltiples especificaciones de tornillos, y las diferentes uniones exigen un par de apriete (Drehmoment) distinto. Confiar en el criterio humano puede provocar un par insuficiente, un par excesivo, tornillos olvidados o aprietes repetidos. Especialmente en uniones que incluyen carcasas de plástico, insertos y componentes electrónicos de precisión, un control deficiente de los parámetros puede dañar la rosca (Gewinde), deformar la carcasa o dañar las piezas.
2.4 Falta de registros de datos de todo el proceso, trazabilidad difícil
El apriete manual suele centrarse en completar la tarea y rara vez registra automáticamente el proceso real de apriete de cada tornillo. Cuando se produce una anomalía en el montaje, es posible que los responsables no puedan identificar rápidamente qué tornillo ha fallado ni analizar la causa a través de datos históricos. Para los fabricantes de automóviles, los registros de apriete incompletos aumentan la dificultad del análisis de calidad, la resolución de problemas y la trazabilidad de la producción.
3. Solución de apriete automático multiangular de DANIKOR para paneles de instrumentos
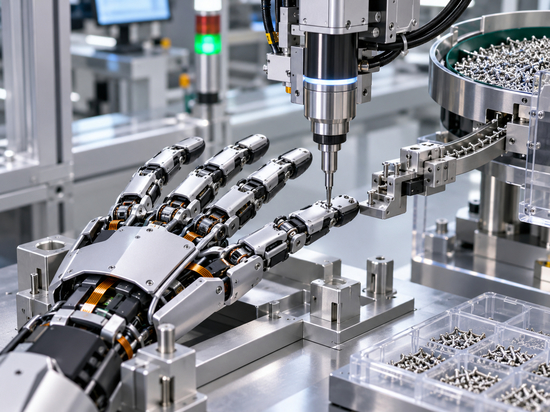
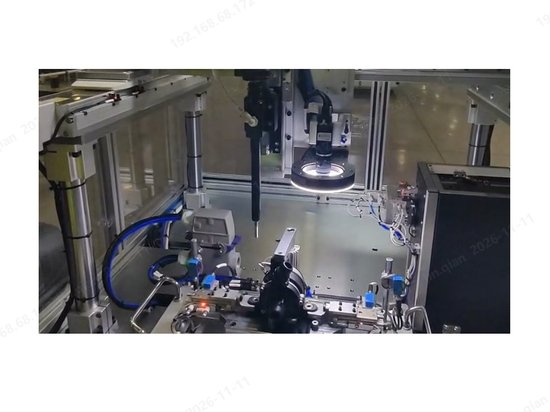
Para hacer frente a la compleja estructura del panel de instrumentos, a los diversos ángulos de los tornillos y a los elevados requisitos de calidad de apriete, DANIKOR adopta un sistema de apriete automatizado en el que un brazo robótico multieje maneja un destornillador eléctrico inteligente. Al combinar el control robótico del movimiento con herramientas de apriete inteligentes, se consigue el apriete automático de tornillos en diferentes posiciones espaciales y ángulos, con supervisión en tiempo real del proceso de apriete de cada tornillo.
3.1 Brazo robótico multieje con destornillador equipado con transductor para el apriete automático multiangular
Ante las variadas posiciones de los tornillos del panel, un brazo robótico multieje acciona el destornillador inteligente para completar el apriete automático en diferentes posiciones y ángulos según un programa preestablecido. El brazo desplaza el destornillador hasta la posición especificada del tornillo siguiendo una trayectoria definida y ajusta la orientación de la herramienta a la disposición real de la estación —ya sea un apriete vertical o uniones laterales o inclinadas—, todo ello gracias a trayectorias razonables del brazo y a la configuración de la herramienta.
En comparación con el reajuste manual del ángulo del destornillador, el apriete automático robotizado reduce la intervención humana y mejora tanto la eficiencia como la consistencia en el posicionamiento repetitivo de estaciones de montaje complejas.
Ventajas técnicas:
El control de movimiento multieje se adapta a tornillos en diferentes direcciones y ángulos.
Trayectorias de apriete personalizadas según la estructura del salpicadero.
Reduce el ajuste manual de la posición de la herramienta.
Permite el apriete automático continuo en múltiples posiciones de tornillos.
Mejora el tiempo de ciclo de la estación y la capacidad de producción automatizada.
3.2 El destornillador con transductor de alta precisión garantiza la calidad de cada tornillo
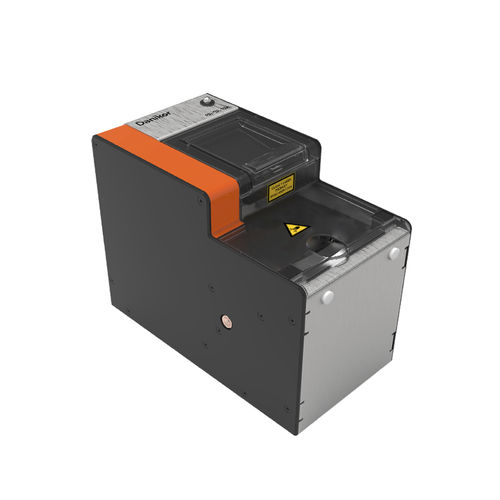
El brazo robótico determina la posición del tornillo y el ángulo de apriete; sin embargo, el verdadero factor determinante de la calidad del proceso de unión es la propia herramienta de apriete. El destornillador eléctrico de DANIKOR, basado en sensores (herramientas de apriete con transductor), utiliza un transductor de par para supervisar el proceso y permite configurar los parámetros de apriete correspondientes para cada tornillo y cada proceso de unión.
A diferencia de los métodos de control que solo estiman el par a partir de la corriente del motor, el destornillador con transductor supervisa directamente la variación del par durante el apriete, lo que proporciona una base de medición más directa para la evaluación de la calidad. En combinación con el control de velocidad en varias etapas y la supervisión del par y el ángulo, se puede asignar un programa de apriete específico a cada unión, de modo que los tornillos de diferentes especificaciones se aprieten según sus propios requisitos de proceso. Para las carcasas de plástico de los paneles, los soportes metálicos y los componentes electrónicos de precisión, se puede establecer una configuración de parámetros diferenciada según las condiciones reales de trabajo.
Ventajas técnicas:
Monitorización del par en tiempo real mediante transductor de par.
Monitorización multiparamétrica del par, el ángulo y otros parámetros.
El control de velocidad en varias etapas se adapta a diferentes procesos de apriete.
Gestión de parámetros basada en programas para cada posición de tornillo.
Mejora la uniformidad y la controlabilidad del proceso de unión con tornillos.
3.3 Monitorización en tiempo real del par, el ángulo y el tiempo para una evaluación de la calidad de todo el proceso
El apriete automático de los paneles de instrumentos no solo debe completar la unión, sino también evaluar si cada tornillo cumple con el proceso establecido. El destornillador inteligente de DANIKOR recopila datos relevantes del proceso en tiempo real durante el apriete, entre los que se incluyen:
Par: supervisa la variación del par durante el apriete y evalúa si se alcanza el requisito establecido.
Ángulo: registra el ángulo de apriete para ayudar a analizar el hundimiento del tornillo y el proceso de unión.
Tiempo: registra el tiempo de la operación de apriete para ayudar a detectar anomalías en el proceso.
Resultado del apriete: verifica automáticamente cada resultado de apriete comparándolo con los parámetros de proceso preestablecidos.
Cuando se producen condiciones como un par que excede los límites, anomalías en el ángulo u otras condiciones establecidas que no se cumplen, el sistema puede emitir la señal correspondiente de resultado anómalo según su lógica de control, lo que permite al equipo identificar y ejecutar rápidamente las medidas de seguimiento necesarias. La monitorización multiparamétrica reduce las limitaciones de evaluar la calidad de la unión únicamente en función del par final, lo que hace que el proceso de apriete sea más transparente y controlable.
3.4 Integración de PLC y MES para la trazabilidad de los datos por tornillo
En la fabricación inteligente de automóviles, los equipos no solo deben automatizar, sino también intercambiar datos con el sistema de gestión de la producción. El sistema de apriete inteligente de DANIKOR puede interactuar con el PLC y el MES (sistema de ejecución de la fabricación) según las necesidades in situ del cliente, conectando los equipos de apriete con el control de la línea y el sistema de gestión de la producción.
A través de este mecanismo de intercambio de datos, los fabricantes pueden consultar el historial de apriete de cada tornillo, realizar un seguimiento de la información de calidad a lo largo del proceso de montaje y proporcionar datos de apoyo para el análisis de anomalías, las auditorías de calidad y la gestión de la producción. Esto proporciona una verdadera trazabilidad de los datos para cada elemento de fijación.
4. El valor que aporta el apriete inteligente de DANIKOR a la fabricación de automóviles
En comparación con los destornilladores eléctricos manuales tradicionales, el sistema de automatización que combina un brazo robótico con un destornillador inteligente mejora el proceso de montaje del salpicadero en cuanto a productividad, calidad de las uniones y gestión de datos:
Mayor eficiencia en la producción: el brazo realiza automáticamente el apriete en múltiples posiciones y ángulos a lo largo de una trayectoria preestablecida, lo que reduce el tiempo dedicado a localizar los tornillos y a reajustar los ángulos de la herramienta, contribuyendo así a aumentar el tiempo de ciclo de la estación.
Mayor uniformidad en la calidad del apriete: el destornillador con transductor supervisa el par, el ángulo y otros parámetros en tiempo real, lo que reduce el impacto de las diferencias en la manipulación humana sobre los resultados y mejora la estabilidad del proceso.
Menor riesgo de anomalías en el montaje: los parámetros basados en programas, la supervisión del proceso y la verificación de «OK/NG» ayudan a identificar tornillos omitidos, anomalías de par y otras irregularidades del proceso, lo que reduce el riesgo de que las piezas defectuosas pasen a los procesos posteriores.
Trazabilidad de la calidad en todo el proceso: los datos de apriete se vinculan a la información del producto y se cargan en el MES, lo que permite consultar registros por cada tornillo y mejora la transparencia de la producción.
Mayor automatización de la línea: el trabajo coordinado del brazo robótico, las herramientas de apriete inteligentes y el PLC/MES impulsa la transformación del montaje del salpicadero, pasando de una operación manual a una producción automatizada y digital.
5. Conclusión: un estándar para cada tornillo, un registro para cada apriete
Aunque el salpicadero pertenece a una estación de acabado interior, su interior incluye numerosos componentes de precisión y uniones atornilladas, con elevados requisitos en cuanto a eficiencia de montaje, calidad de las uniones y trazabilidad del proceso de producción. El apriete manual tradicional tiene dificultades para equilibrar a la vez la eficiencia en múltiples ángulos, la consistencia de la calidad y la gestión de datos.
Mediante el trabajo coordinado de un brazo robótico multieje y destornilladores con transductores, DANIKOR lleva a cabo el apriete automático de los tornillos del salpicadero en diferentes posiciones y ángulos; mediante la supervisión multiparamétrica del par, el ángulo y el tiempo, lleva a cabo una evaluación de la calidad del proceso; y, al integrar el PLC y el MES, registra y rastrea los datos de apriete de cada tornillo.
Desde la ejecución automatizada hasta el control de calidad de todo el proceso, DANIKOR se compromete a proporcionar a los fabricantes de equipos originales (OEM) y a los fabricantes de piezas del sector de la automoción soluciones de apriete inteligentes más precisas, eficientes y trazables.
Si sus estaciones de montaje de paneles de instrumentos, molduras interiores u otros componentes de precisión se enfrentan a retos como el apriete de tornillos en múltiples ángulos, la baja eficiencia manual, la calidad de apriete inestable o la difícil trazabilidad de los datos, póngase en contacto con DANIKOR para obtener una solución de automatización de apriete inteligente a medida.