Añadir a mis favoritos
Ver traducción automática
Esta es una traducción automática. Para ver el texto original en inglés
haga clic aquí
#Tendencias de productos
{{{sourceTextContent.title}}}
Secado con cuchilla de aire en líneas de panadería
{{{sourceTextContent.subTitle}}}
Dónde se encuentra la ventana de presión
{{{sourceTextContent.description}}}
Los productos de panadería envasados salen de la sección de envasado con humedad y migas en la superficie del film. Las operaciones posteriores no lo admiten.
La humedad en un envase rara vez supone un problema estético. Las cajas de cartón ondulado pierden resistencia a la compresión a medida que aumenta la humedad del cartón; la bibliografía suele citar alrededor de un 8 % por cada 1 % de humedad añadida. Un film húmedo impide la adhesión de la etiqueta y la fijación de la tinta. El agua en la zona de sellado debilita el sellado. El coste de un envase húmedo se hace patente tres estaciones más adelante.
Eliminarla es una tarea de impulso, no térmica. En un envase de 500 ml con una película de agua de 20 micras, la evaporación elimina aproximadamente el 1 % del agua en el tiempo de exposición disponible. El resto debe eliminarse mecánicamente mediante una cortina de aire de alta velocidad.
Esto define los requisitos de presión. Una gota retenida por la tensión superficial se desprende cuando la resistencia aerodinámica supera la fuerza de retención. Las gotas de cerca de 0,5 mm se desprenden a una velocidad de impacto de aproximadamente 30 m/s. Las gotas de 0,1 mm y las finas películas que permanecen en la superficie de un envase requieren entre 60 y 80 m/s. Teniendo en cuenta la atenuación del chorro, esto se traduce en un aumento de presión de entre 15 y 20 kPa (150 a 200 mbar). Por encima de unos 25 kPa, el rendimiento disminuye.
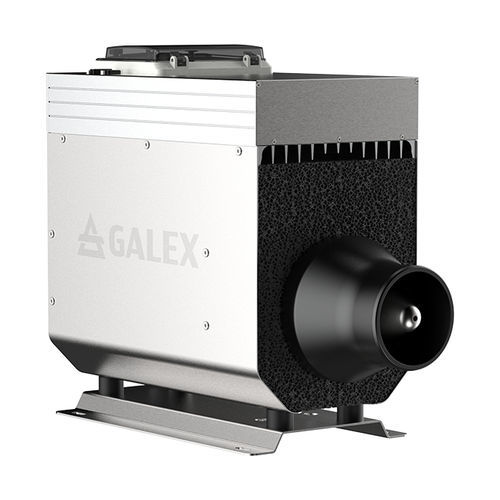
El turbocompresor de alta velocidad GALEX X720 está diseñado para este rango. Su motor de 7,5 kW cubre el aumento de presión y el volumen de aire que necesita una cuchilla que abarca el ancho estándar de una cinta transportadora en funcionamiento continuo, como alternativa a los sopladores de canal lateral convencionales.
Hay dos factores que determinan el resultado. Distancia de montaje: al alejar una cuchilla entre 20 mm y 50 mm del producto, la velocidad de impacto se reduce en aproximadamente un tercio. Tiempo de exposición: a una velocidad de línea de 1,5 m/s, una cuchilla proporciona unos 10 milisegundos; una segunda cuchilla en serie duplica este tiempo y mejora los resultados más que el simple aumento de la presión.
Para el soplado continuo, las cuchillas accionadas por soplador sustituyen al aire comprimido con una fracción de la energía. Las comparaciones publicadas sitúan la reducción en más del 70 %, razón por la cual las líneas que funcionan en varios turnos están adoptando este cambio.

 Sitio web:
Galex Ltd.