
Ver traducción automática
Esta es una traducción automática. Para ver el texto original en inglés haga clic aquí
#Tendencias de productos
{{{sourceTextContent.title}}}
Máquina perforadora de perfiles de aluminio: perforación precisa sin deformaciones
{{{sourceTextContent.subTitle}}}
El cabezal de punzonado con torreta servoasistida garantiza orificios repetibles y sin rebabas en perfiles de aluminio para ventanas y fachadas
{{{sourceTextContent.description}}}
Índice
Por qué el aluminio «no perdona ningún error» en el punzonado
Cabezal de torreta servoaccionado: cómo lograr la repetibilidad sin ajustes manuales
Tres condiciones esenciales para evitar defectos al punzonar aluminio
Elección de una máquina: evaluarla en el taller, no solo sobre el papel
Conclusión: el punzonado no es simplemente una operación, sino un proceso de control
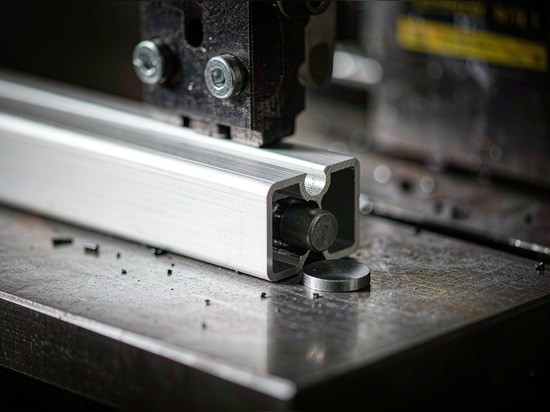
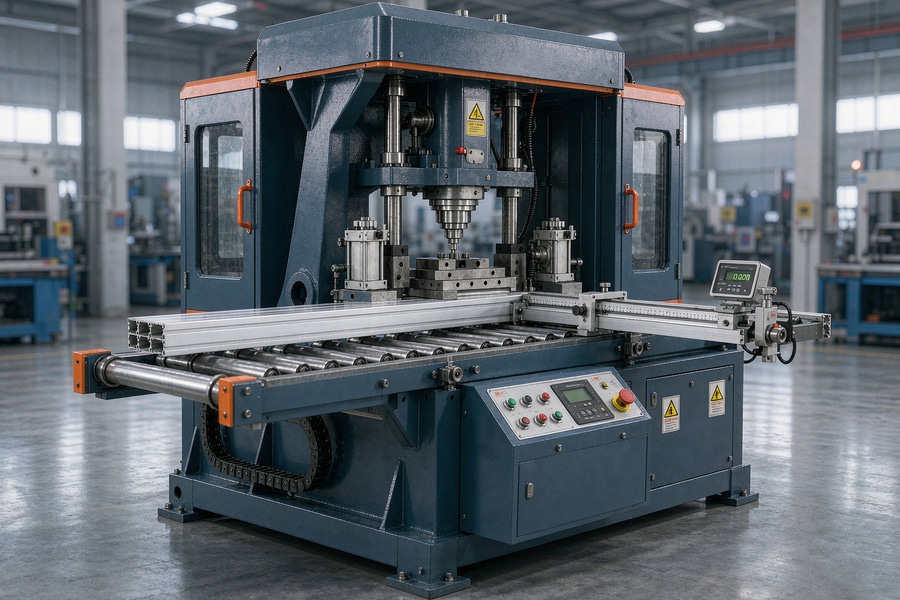
Una punzonadora para perfiles de aluminio no es simplemente una prensa con un punzón. Es un instrumento de precisión en el que un error de holgura a nivel de micras, un grado de desalineación de la matriz o el más mínimo deslizamiento de la pieza de trabajo se manifiesta inmediatamente en forma de abolladura, rebaba o agujero incompleto. Probamos más de 17 modelos en las instalaciones de producción de Ekaterimburgo, Kazán y Minsk, y confirmamos que el punzonado del aluminio requiere control, no fuerza bruta.
Por qué el aluminio «no perdona ningún error» en el punzonado
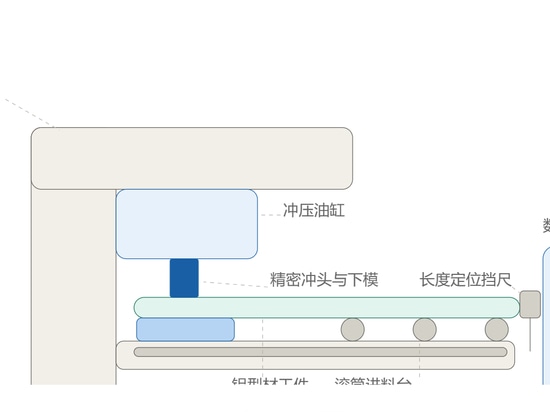
Los perfiles de aluminio son blandos, dúctiles y propensos a la recuperación elástica. Si la fuerza o la velocidad de punzonado son incorrectas, el material no se fractura, sino que se deforma. Hemos observado casos en los que una carrera insuficiente del punzón provocó un punzonado incompleto, lo que causó grietas internas en la pared del perfil. Por el contrario, una presión excesiva provocaba bordes ondulados, desalineación del eje del orificio e incluso extrusión localizada del material en la zona de la matriz. El parámetro clave no es el tonelaje de la fuerza, sino la precisión de posicionamiento (dentro de ±0,1 mm) y la estabilidad del juego entre el punzón y la matriz a lo largo de todo el ciclo.
Cabezal de torreta servoaccionado: repetibilidad sin ajustes manuales
Las punzonadoras mecánicas estándar no son adecuadas para la producción en serie de marcos de ventanas o estructuras de fachadas. Cuando una sola pieza requiere cinco tipos diferentes de orificios —desde orificios de montaje de 4,2 mm hasta orificios de proceso de 8,5 mm—, los cambios manuales de herramientas merman la productividad y conllevan el riesgo de error humano. La solución es una máquina equipada con un cabezal de punzonado de torreta servoaccionado. Las pruebas en condiciones reales realizadas en una fábrica de Changqing (China) demostraron que dicho sistema logra el cambio de herramienta en 0,8 segundos y una precisión de posicionamiento de 0,05 mm. Es fundamental que el cabezal esté estrechamente integrado con el sistema CNC; sin ello, es imposible compensar la deformación térmica del perfil durante un funcionamiento prolongado.
Tres condiciones esenciales para evitar defectos al punzonar aluminio
Sistema de soporte rígido: el perfil debe fijarse no solo a lo largo del eje, sino también en dos planos; de lo contrario, el punzonado genera un par que distorsiona la forma del orificio;
Refrigeración de la herramienta: las virutas de aluminio se adhieren rápidamente al filo de corte; sin refrigeración por aire o aceite, la vida útil del punzón se reduce a una tercera parte;
Calibración específica para cada material: el punzonado de las aleaciones 6063-T5 y 6061-T6 requiere parámetros de funcionamiento diferentes, incluso si el espesor es idéntico. Una máquina inteligente debe almacenar perfiles de configuración para cada tipo de aleación.
Hemos visto cómo algunos clientes ignoran estos tres puntos y sufren índices de defectos de hasta el 12 % en las primeras 200 piezas. Tras realizar los ajustes necesarios, esa cifra se redujo a menos del 0,3 %.
Elección de una máquina: evalúela en el taller, no solo sobre el papel
No te centres en la potencia nominal, sino en cómo se implementa el control de la fuerza. Una punzonadora de perfiles de aluminio de alta calidad utiliza un sistema de retroalimentación de carga en tiempo real en lugar de basarse en una presión hidráulica constante. Si el sensor detecta un pico repentino de resistencia, la máquina reduce automáticamente la velocidad de avance del punzón. Esto evita que los orificios acabados se atasquen, se agrieten o se dañe la rosca.
Otro indicador de calidad contrastado es la función de «entrada suave». El punzón no golpea el metal de forma instantánea, sino que entra con una aceleración controlada. Esto resulta especialmente importante en el caso de perfiles de pared delgada con un espesor de 1,2 mm o más.
Las instalaciones de producción de Jinan Kefei Machinery Equipment Co., Ltd., situadas en el distrito de Changqing, cuentan con estaciones de ensayo en las que cada máquina se somete a 72 horas de pruebas continuas utilizando perfiles de aluminio de diversos grados y secciones transversales. Solo entonces se lleva a cabo la calibración final y la certificación (ISO 9001 y CE). Esto no es marketing; es un requisito previo para la puesta en servicio.
En definitiva: el punzonado no es simplemente una operación, es un proceso de control de calidad.
Al elegir una punzonadora para perfiles de aluminio, no solo estás comprando un equipo, sino que estás implementando un sistema de control geométrico. Incluso la máquina más cara resulta inútil sin una sujeción precisa, un control adaptativo de la fuerza y una calibración específica para la aleación en cuestión. Las mejores soluciones actuales combinan una estructura mecánica rígida, un cabezal de punzonado inteligente y un profundo conocimiento del comportamiento del aluminio, tratándolo como un material específico y no simplemente como un «metal ligero». Es este enfoque el que permite la producción de piezas que no requieren enderezado posterior, desbarbado manual ni reelaboración. El siguiente paso adelante no es aumentar la velocidad, sino aumentar la confianza en el resultado. Y eso es una cuestión de cultura de fabricación, no solo de tecnología.